Bạn đã bao giờ nhìn vào bản vẽ cơ khí và thấy dòng Ø25H7/g6 mà không biết nó có ý nghĩa gì? Đây là ký hiệu dung sai lắp ghép, thứ quyết định hai chi tiết khi ghép lại sẽ quay trơn tru, trượt nhẹ hay phải ép chặt mới vào được.
Trong bài viết này, VNPMA sẽ giải thích dung sai lắp ghép là gì, các kiểu lắp ghép phổ biến và cách đọc bảng tra dung sai từng bước, kèm ví dụ tính toán để bạn áp dụng ngay.
1. Dung sai lắp ghép là gì?
Dung sai là phạm vi sai lệch cho phép của kích thước chi tiết sau khi gia công. Không máy móc nào gia công được kích thước chính xác tuyệt đối, vì vậy bản vẽ luôn cho phép kích thước dao động trong một khoảng nhất định.
Lắp ghép là sự kết hợp của hai chi tiết có cùng kích thước danh nghĩa, trong đó một chi tiết bao (gọi là lỗ) và một chi tiết bị bao (gọi là trục). Đặc điểm của mối ghép được quyết định bởi hiệu kích thước giữa lỗ và trục:
- Lỗ lớn hơn trục: có khe hở.
- Lỗ nhỏ hơn trục: có độ dôi.
Vậy dung sai lắp ghép là hệ thống quy định dung sai của lỗ và trục để mối ghép đạt đúng tính chất mong muốn (quay trơn, trượt, hay chịu tải nặng). Tại Việt Nam, hệ thống này dựa trên tiêu chuẩn ISO 286 (tương đương TCVN 2244 và TCVN 2245).
2. Ba kiểu lắp ghép cơ bản trong cơ khí
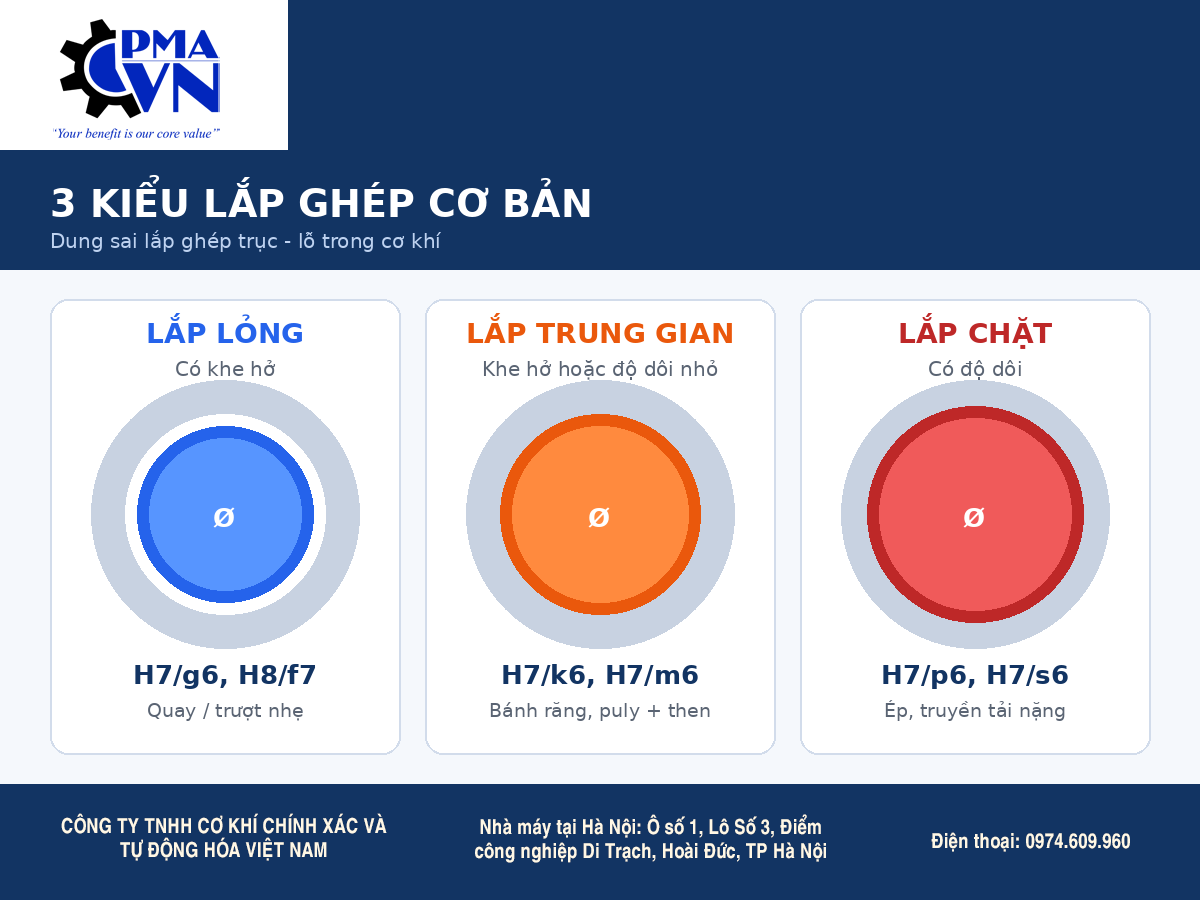
Lắp ghép có khe hở (lắp lỏng)
Kích thước lỗ luôn lớn hơn trục. Hai chi tiết chuyển động tương đối được với nhau, ví dụ trục quay trong ổ trượt, con trượt trên rãnh dẫn hướng.
Lắp ghép có độ dôi (lắp chặt)
Kích thước trục luôn lớn hơn lỗ. Phải ép hoặc nung nóng/làm lạnh chi tiết mới lắp được. Mối ghép truyền được mô-men xoắn mà không cần then, ví dụ ép bạc vào thân máy.
Lắp ghép trung gian
Tùy kích thước thực tế sau gia công, mối ghép có thể có khe hở rất nhỏ hoặc độ dôi rất nhỏ. Dùng khi cần định tâm chính xác nhưng vẫn muốn tháo lắp được, ví dụ lắp bánh răng, puly lên trục kèm then.
3. Hai hệ thống lắp ghép: hệ thống lỗ và hệ thống trục
Để đơn giản hóa sản xuất, người ta cố định một chi tiết và thay đổi chi tiết còn lại:
- Hệ thống lỗ cơ bản (ký hiệu H): lỗ giữ cố định, thay đổi dung sai của trục để có các kiểu lắp khác nhau. Đây là hệ thống được dùng phổ biến nhất vì gia công lỗ khó và tốn dụng cụ hơn gia công trục.
- Hệ thống trục cơ bản (ký hiệu h): trục giữ cố định, thay đổi dung sai của lỗ. Thường dùng khi một trục dài phải lắp nhiều chi tiết với kiểu lắp khác nhau, hoặc với trục kéo nguội.
4. Cách đọc ký hiệu dung sai: ví dụ Ø25H7/g6
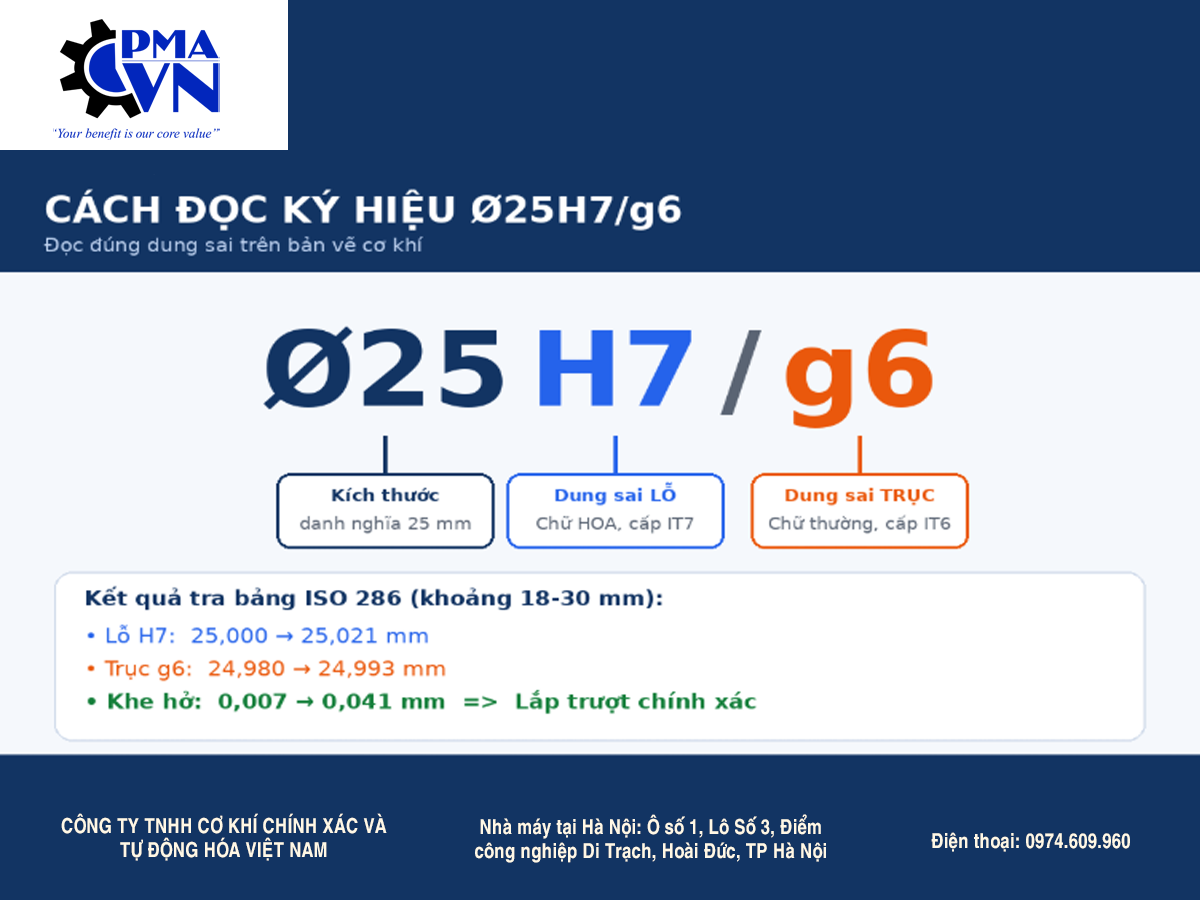
Ký hiệu này gồm 3 phần:
|
Phần |
Ý nghĩa |
|---|---|
|
Ø25 |
Kích thước danh nghĩa 25 mm |
|
H7 |
Dung sai của lỗ: chữ in hoa là sai lệch cơ bản, số 7 là cấp chính xác (IT7) |
|
g6 |
Dung sai của trục: chữ in thường là sai lệch cơ bản, số 6 là cấp chính xác (IT6) |
Quy tắc ghi nhớ nhanh:
- Chữ in hoa → dung sai của lỗ; chữ in thường → dung sai của trục.
- Số càng nhỏ → cấp chính xác càng cao → gia công càng khó, giá thành càng cao.
- Phần đứng trước dấu gạch chéo là lỗ, phần đứng sau là trục.
5. Hướng dẫn tra bảng dung sai từng bước
Ví dụ: tra dung sai cho mối ghép Ø25H7/g6.
Bước 1: Xác định khoảng kích thước danh nghĩa. 25 mm nằm trong khoảng từ 18 đến 30 mm.
Bước 2: Tra sai lệch của lỗ H7. Với H, sai lệch dưới bằng 0. Cấp IT7 ở khoảng 18–30 mm có dung sai 21 µm. Vậy lỗ có kích thước từ 25,000 đến 25,021 mm.
Bước 3: Tra sai lệch của trục g6. Sai lệch trên của g ở khoảng này là −7 µm, dung sai IT6 là 13 µm nên sai lệch dưới là −20 µm. Vậy trục có kích thước từ 24,980 đến 24,993 mm.
Bước 4: Tính khe hở.
- Khe hở nhỏ nhất = 25,000 − 24,993 = 0,007 mm
- Khe hở lớn nhất = 25,021 − 24,980 = 0,041 mm
Mối ghép luôn có khe hở từ 0,007 đến 0,041 mm nên đây là kiểu lắp lỏng chính xác, phù hợp trục quay hoặc trượt nhẹ có yêu cầu định tâm tốt.
6. Bảng các kiểu lắp ghép thông dụng (hệ thống lỗ cơ bản)
|
Kiểu lắp |
Ký hiệu |
Đặc điểm |
Ứng dụng thường gặp |
|---|---|---|---|
|
Lắp lỏng |
H11/c11, H9/d9 |
Khe hở lớn |
Bản lề, chi tiết cần dễ tháo lắp, bù sai số |
|
Lắp chạy |
H8/f7, H7/f7 |
Khe hở vừa |
Trục quay trong ổ trượt, tốc độ cao |
|
Lắp trượt |
H7/g6, H7/h6 |
Khe hở nhỏ |
Định tâm chính xác, di chuyển chậm |
|
Lắp trung gian |
H7/k6, H7/m6 |
Có thể có khe hở hoặc độ dôi nhỏ |
Bánh răng, puly, khớp nối lắp với trục |
|
Lắp chặt nhẹ |
H7/n6, H7/p6 |
Độ dôi nhỏ |
Bạc lót, chi tiết ít tháo |
|
Lắp ép |
H7/s6, H7/u6 |
Độ dôi lớn |
Truyền tải nặng, hầu như không tháo |
Lưu ý: giá trị cụ thể thay đổi theo kích thước danh nghĩa, bạn cần tra bảng ISO 286 theo từng khoảng kích thước.
7. Ví dụ so sánh: H7/g6, H7/k6 và H7/p6 với Ø25
|
Mối ghép |
Kích thước trục |
Kết quả |
Loại lắp |
|---|---|---|---|
|
H7/g6 |
24,980 – 24,993 |
Khe hở 0,007 – 0,041 mm |
Lắp trượt, có khe hở |
|
H7/k6 |
25,002 – 25,015 |
Khe hở tối đa 0,019 mm hoặc độ dôi tối đa 0,015 mm |
Lắp trung gian |
|
H7/p6 |
25,022 – 25,035 |
Độ dôi 0,001 – 0,035 mm |
Lắp chặt |
Chỉ với việc đổi chữ cái của trục từ g sang k rồi p, tính chất mối ghép chuyển từ lỏng sang chặt. Đây là lý do việc đọc đúng ký hiệu rất quan trọng.
8. Cách chọn kiểu lắp ghép phù hợp
- Xác định chuyển động: có quay hoặc trượt tương đối không? Nếu có, chọn lắp có khe hở.
- Xác định tải trọng và mô-men: tải nặng, rung động mạnh thì cần độ dôi lớn hơn.
- Yêu cầu tháo lắp: cần tháo thường xuyên thì tránh lắp ép.
- Yêu cầu định tâm: độ đồng tâm cao thì chọn lắp trung gian hoặc lắp trượt chính xác.
- Khả năng gia công: cấp chính xác càng cao thì chi phí càng lớn. Chỉ chọn cấp cao khi thực sự cần.
Ví dụ khi chọn kiểu lắp cho vòng bi, bạn nên tham khảo thêm bài Cách đọc thông số vòng bi từ A-Z cho người mới bắt đầu để hiểu kích thước và cấp chính xác của vòng bi trước khi quyết định dung sai trục và lỗ gối đỡ.
9. Những lỗi thường gặp khi áp dụng dung sai lắp ghép
- Chọn cấp chính xác quá cao cho chi tiết không quan trọng, làm tăng chi phí gia công vô ích.
- Nhầm chữ hoa và chữ thường, dẫn đến đọc ngược dung sai lỗ và trục.
- Bỏ qua ảnh hưởng của nhiệt độ: kích thước đo ở nhiệt độ khác chuẩn (20°C) sẽ sai lệch, nhất là với chi tiết lớn hoặc vật liệu giãn nở nhiều.
- Không tính đến độ nhám bề mặt: bề mặt quá nhám sẽ bị mòn nhanh, làm khe hở tăng dần sau thời gian ngắn.
- Đo không đúng dụng cụ: dùng thước cặp để đo dung sai cấp IT6, IT7 thường không đủ chính xác, nên dùng panme hoặc đồng hồ so.
10. Câu hỏi thường gặp (FAQ)
Dung sai lắp ghép là gì? Là quy định sai lệch cho phép của lỗ và trục để mối ghép đạt tính chất mong muốn: có khe hở, có độ dôi hoặc trung gian.
H7 và h6 khác nhau thế nào? H7 là dung sai của lỗ (chữ hoa), h6 là dung sai của trục (chữ thường). Với h, sai lệch trên bằng 0, còn với H, sai lệch dưới bằng 0.
Cấp chính xác IT là gì? IT (International Tolerance) là các cấp dung sai tiêu chuẩn từ IT01 đến IT18. Số càng nhỏ thì dung sai càng hẹp và độ chính xác càng cao. Cơ khí chính xác thường dùng IT5 đến IT8.
Nên dùng hệ thống lỗ hay hệ thống trục? Phần lớn trường hợp nên dùng hệ thống lỗ cơ bản vì tiết kiệm dụng cụ gia công lỗ như mũi doa, dao chuốt. Hệ thống trục chỉ dùng khi có lý do đặc thù.
Lắp ghép H7/g6 thuộc loại nào? Đây là kiểu lắp trượt có khe hở nhỏ, dùng khi cần định tâm chính xác và cho phép chi tiết dịch chuyển hoặc quay chậm.
Kết luận
Hiểu dung sai lắp ghép giúp bạn đọc đúng bản vẽ, chọn đúng kiểu lắp và kiểm soát chất lượng chi tiết gia công. Hãy nhớ ba điểm chính: chữ hoa là lỗ, chữ thường là trục, số nhỏ là chính xác cao, và kiểu lắp quyết định bởi sự kết hợp giữa hai chữ cái.
Nếu bạn mới làm quen với bản vẽ, hãy đọc thêm Bộ 40 ký hiệu trên bản vẽ gia công cơ khí để nắm các ký hiệu đi kèm dung sai. Nếu cần tư vấn thiết kế, gia công chi tiết chính xác hoặc thiết bị tự động hóa, hãy liên hệ Công ty TNHH Cơ Khí Chính Xác Và Tự Động Hóa Việt Nam – VNPMA để được hỗ trợ.