Cách Đo Chiều Dài Dao CNC Và Thiết Lập Bù Dao Chính Xác
Trong quá trình gia công CNC, chỉ cần thiết lập sai chiều dài dao cũng có thể khiến chi tiết bị cắt quá sâu, không đạt kích thước hoặc nghiêm trọng hơn là gây va chạm giữa dao và phôi.
Đây là lý do cách đo chiều dài dao CNC luôn là một trong những kỹ năng quan trọng mà người vận hành máy phay CNC cần nắm vững.
Tuy nhiên, với những người mới tiếp xúc máy CNC, các khái niệm như chiều dài dao, bù chiều dài dao, offset hay G43 đôi khi khá khó hiểu. Đo ở vị trí nào? Nhập giá trị vào đâu? Làm thế nào để biết mình đã thiết lập đúng?
Trong bài viết này, VNPMA sẽ giải thích những khái niệm cơ bản, giới thiệu các phương pháp đo phổ biến và hướng dẫn cách kiểm tra giá trị bù dao nhằm hạn chế sai số trong quá trình gia công.
1. Chiều dài dao CNC là gì?
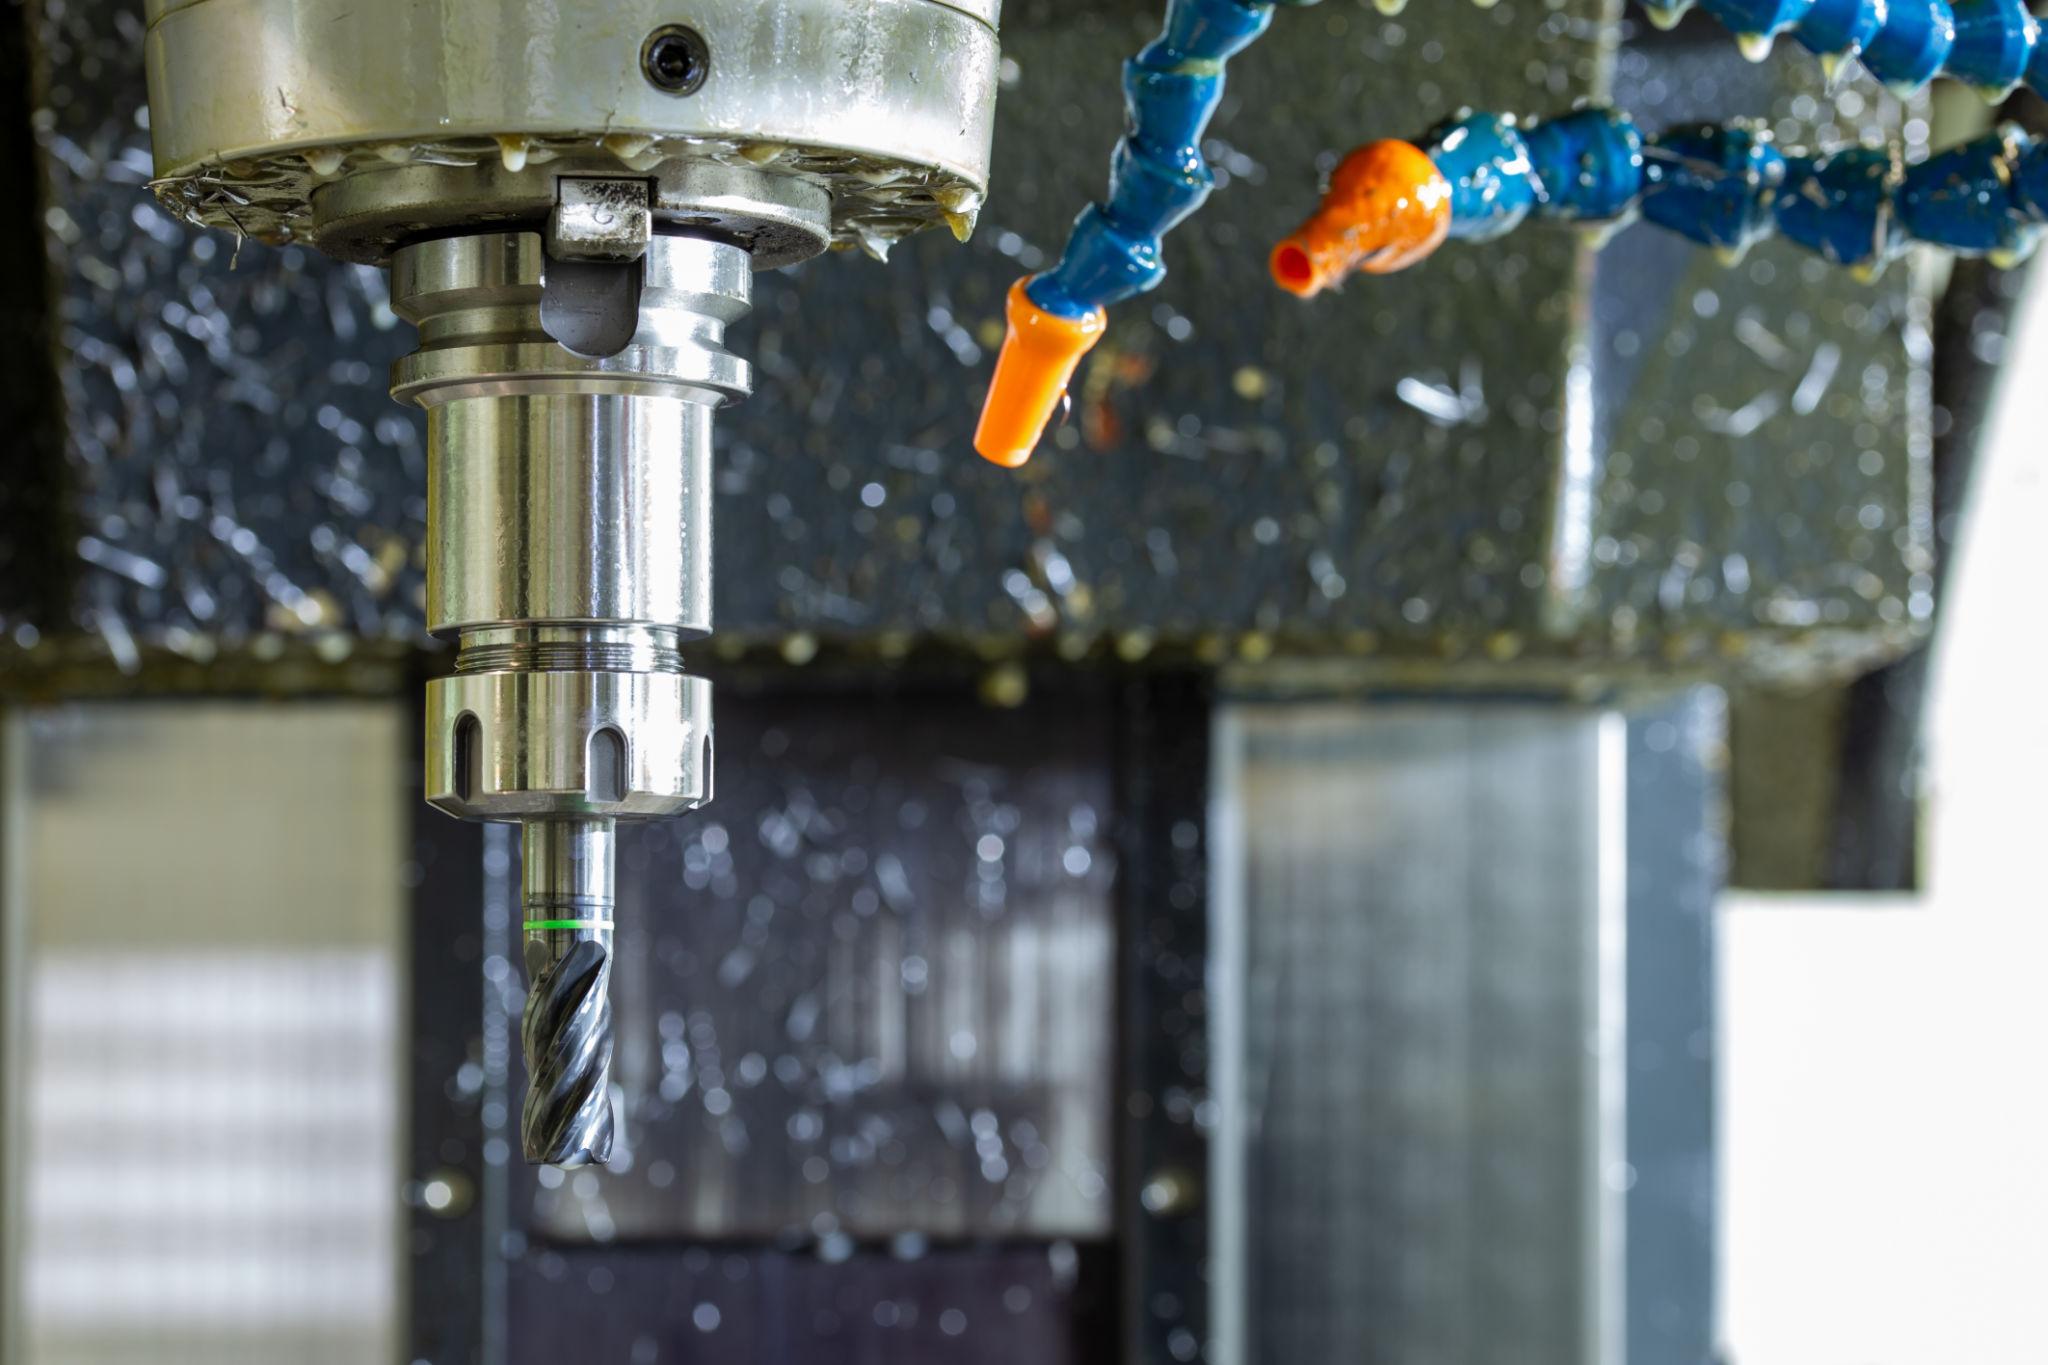
Chiều dài dao CNC là khoảng cách từ một mốc tham chiếu xác định trên hệ thống trục chính hoặc giá kẹp dao đến điểm cắt đặc trưng của dụng cụ.
Trên máy phay CNC, chiều dài dao thường được xác định theo phương trục Z. Tuy nhiên, mốc đo cụ thể phụ thuộc vào kết cấu máy, chuẩn gá dao và phương pháp thiết lập offset.
Ví dụ, hai dao phay được lắp trên cùng loại đầu kẹp nhưng có chiều dài nhô ra khác nhau. Nếu máy sử dụng chung một giá trị bù chiều dài cho cả hai dao, vị trí thực tế của mũi dao có thể không đúng với vị trí mà chương trình gia công yêu cầu.
Điều này có thể khiến một dao cắt đúng chiều sâu, trong khi dao còn lại cắt thiếu hoặc cắt quá mức.
Vì vậy, mỗi dụng cụ cần được xác định giá trị bù phù hợp với phương pháp thiết lập đang sử dụng trên máy.
Vì sao cần đo chiều dài dao CNC?
Việc đo chiều dài dao giúp người vận hành:
-
Xác định vị trí đầu dao so với mốc tham chiếu.
-
Thiết lập giá trị bù chiều dài để máy điều khiển trục Z phù hợp.
-
Hạn chế sai lệch chiều sâu gia công khi thay dao.
-
Giảm nguy cơ va chạm do thiết lập offset không đúng.
-
Duy trì tính nhất quán khi sử dụng nhiều dụng cụ trong cùng chương trình.
Đặc biệt, với những chi tiết cần phay nhiều bề mặt, khoan lỗ hoặc gia công hốc sâu, việc xác định đúng vị trí đầu dao ảnh hưởng trực tiếp đến chất lượng sản phẩm.
2. Bù chiều dài dao CNC là gì?
Bù chiều dài dao CNC (Tool Length Offset) là giá trị được sử dụng để hệ điều khiển tính toán vị trí làm việc của dụng cụ, dựa trên chiều dài dao và phương pháp thiết lập tọa độ đã chọn.
Có thể hiểu đơn giản: Máy cần biết đầu dao đang ở đâu để thực hiện chuyển động theo tọa độ được lập trình.
Giả sử một máy phay sử dụng hai dụng cụ:
-
Dao T01 có chiều dài hình học đo từ mốc chuẩn là 120 mm.
-
Dao T02 có chiều dài hình học đo từ cùng mốc chuẩn là 150 mm.
Hai dao chênh lệch nhau 30 mm. Nếu không bù đúng sự khác biệt này, vị trí đầu dao khi gia công có thể bị sai lệch.
Ví dụ chỉ minh họa nguyên lý. Giá trị đưa vào bảng offset có thể khác chiều dài hình học tuyệt đối, tùy phương pháp đo và hệ điều khiển.
Phân biệt Tool Offset và Work Offset
Đây là hai khái niệm người mới thường nhầm lẫn.
|
Tiêu chí |
Tool Offset |
Work Offset |
|---|---|---|
|
Mục đích |
Hiệu chỉnh vị trí dụng cụ |
Xác định hệ tọa độ phôi |
|
Đối tượng |
Dao cắt |
Chi tiết hoặc đồ gá |
|
Giá trị thường gặp |
H01, H02… |
G54, G55… |
|
Khi cần kiểm tra |
Thay dao, thay đầu kẹp, đo lại dụng cụ |
Thay phôi, thay vị trí gá, thay gốc gia công |
Nói cách khác, Tool Offset liên quan đến dụng cụ, còn Work Offset liên quan đến vị trí phôi.
Trong một chương trình phay CNC, cả hai loại giá trị này đều cần được thiết lập phù hợp để máy thực hiện đúng đường chạy dao.
3. Các phương pháp đo chiều dài dao CNC phổ biến
Tùy loại máy, thiết bị đo và yêu cầu sản xuất, người vận hành có thể sử dụng những phương pháp khác nhau.
3.1. Đo dao thủ công bằng phương pháp chạm chuẩn
Đây là phương pháp thường gặp tại các xưởng sử dụng máy CNC chưa trang bị hệ thống đo dao tự động.
Người vận hành đưa dụng cụ đến gần bề mặt chuẩn và sử dụng chế độ di chuyển trục bằng tay với bước dịch chuyển nhỏ để xác định vị trí tiếp xúc.
Một số quy trình sử dụng tờ giấy mỏng hoặc căn mẫu để nhận biết vị trí tiếp xúc. Khi đó, chiều dày của vật trung gian cần được tính đến theo phương pháp thiết lập.
Ưu điểm của phương pháp này là không cần hệ thống đầu dò phức tạp. Tuy nhiên, độ lặp lại phụ thuộc đáng kể vào thao tác, tình trạng bề mặt và cách xác định điểm tiếp xúc.
Đây cũng là phương pháp đòi hỏi người vận hành tuân thủ nghiêm ngặt quy trình an toàn của máy.
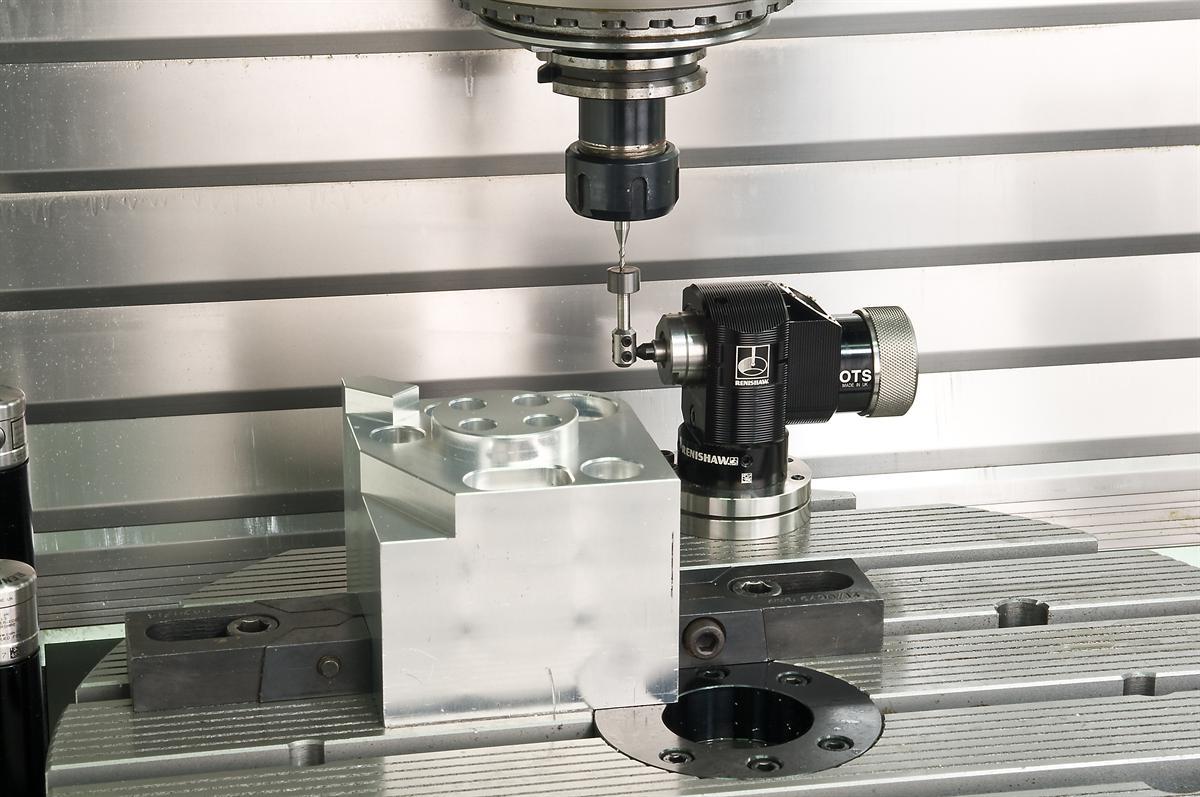
3.2. Đo bằng cữ so dao hoặc thiết bị đo dao
Cữ so dao là dụng cụ hỗ trợ xác định vị trí đầu dao khi tiếp xúc với một bề mặt có chiều cao chuẩn.
So với việc xác định điểm chạm bằng cảm giác thủ công, thiết bị đo phù hợp có thể giúp thao tác ổn định và dễ lặp lại hơn.
Tùy cấu tạo, cữ so dao có thể sử dụng cơ cấu cơ khí, đồng hồ so hoặc cảm biến điện tử để phát hiện vị trí tiếp xúc.
Khi sử dụng, người vận hành cần biết chính xác chiều cao chuẩn của thiết bị và cách hệ điều khiển chuyển đổi vị trí đo thành giá trị offset.
Để tìm hiểu kỹ hơn về cấu tạo và nguyên lý, bạn có thể tham khảo bài viết Cữ so dao là gì? Cơ cấu so dao và kiểm tra vị trí dao trên website VNPMA.
3.3. Đo dao tự động bằng đầu dò
Trên các máy CNC có trang bị hệ thống đo dao tự động, quá trình xác định chiều dài có thể được thực hiện bằng đầu dò kết hợp chương trình đo.
Khi dụng cụ tiếp xúc với đầu dò trong chu trình được thiết lập đúng, hệ điều khiển ghi nhận tín hiệu và tính toán giá trị offset tương ứng.
Phương pháp này đặc biệt hữu ích trong sản xuất sử dụng nhiều dao hoặc thường xuyên thay dụng cụ.
Ưu điểm là giảm thao tác đo thủ công, cải thiện khả năng lặp lại và hỗ trợ kiểm tra dụng cụ theo chu trình.
Tuy nhiên, hệ thống đầu dò cần được hiệu chuẩn, thiết lập thông số chính xác và vận hành theo hướng dẫn của nhà sản xuất.
Theo tài liệu kỹ thuật của Haas Automation về thiết lập Tool Offset, người vận hành có thể nhập giá trị offset thủ công hoặc sử dụng đầu dò để đo tự động, tùy cấu hình máy.
4. Hướng dẫn cách đo chiều dài dao CNC từng bước
Để đo và thiết lập chiều dài dao, người vận hành cần hiểu rõ cấu hình máy, mốc tham chiếu và nguyên tắc lưu giá trị offset.
Dưới đây là quy trình tổng quát dành cho máy phay CNC. Tên phím, cách tính giá trị và trình tự thao tác có thể khác nhau giữa các hệ điều khiển Fanuc, Haas, Siemens và những dòng máy khác.
Bước 1: Kiểm tra dụng cụ và đầu kẹp
Trước khi đo, cần kiểm tra tình trạng dao cắt, đầu kẹp và vị trí lắp dụng cụ.
Dao cần được lắp chắc chắn, đúng yêu cầu kỹ thuật. Các bề mặt tiếp xúc của đầu kẹp phải sạch, không có phoi hoặc vật cản làm ảnh hưởng đến vị trí gá dao.
Nếu dao bị mòn, sứt mẻ hoặc lắp không ổn định, kết quả đo có thể không phản ánh đúng vị trí làm việc thực tế.
Bước 2: Xác định mốc đo chiều dài dao
Người vận hành cần xác định mốc tham chiếu đang được sử dụng trong quy trình thiết lập máy.
Mốc này có thể liên quan đến bề mặt phôi, mặt chuẩn trên bàn máy hoặc một thiết bị đo dao có chiều cao xác định.
Điều quan trọng là phải sử dụng thống nhất cùng một phương pháp đo cho các dao trong chương trình.
Không nên lấy giá trị đo theo một mốc chuẩn rồi nhập trực tiếp vào bảng offset được thiết lập theo mốc khác.
Bước 3: Đưa dao đến vị trí đo
Sau khi máy đã được thiết lập theo quy trình vận hành, đưa dao đến vùng đo bằng chế độ điều khiển phù hợp.
Khi tiếp cận bề mặt chuẩn, phải sử dụng tốc độ và bước dịch chuyển nhỏ theo hướng dẫn của nhà sản xuất, đồng thời bảo đảm trục chính không quay nếu quy trình đo yêu cầu dừng trục chính.
Người vận hành cần giữ khoảng cách an toàn và tránh đưa tay vào vùng chuyển động của máy.
Bước 4: Ghi nhận giá trị chiều dài dao
Khi xác định được vị trí đo, hệ điều khiển có thể hỗ trợ ghi nhận tọa độ và tính toán giá trị bù chiều dài dao.
Với một số máy Haas, người vận hành sử dụng chức năng TOOL OFFSET MEASURE để thiết lập giá trị tại vị trí đo. Trên những dòng máy khác, cách xác nhận và lưu dữ liệu có thể khác nhau.
Cần bảo đảm giá trị được ghi vào đúng ô offset của dụng cụ đang sử dụng.
Part Setup+1
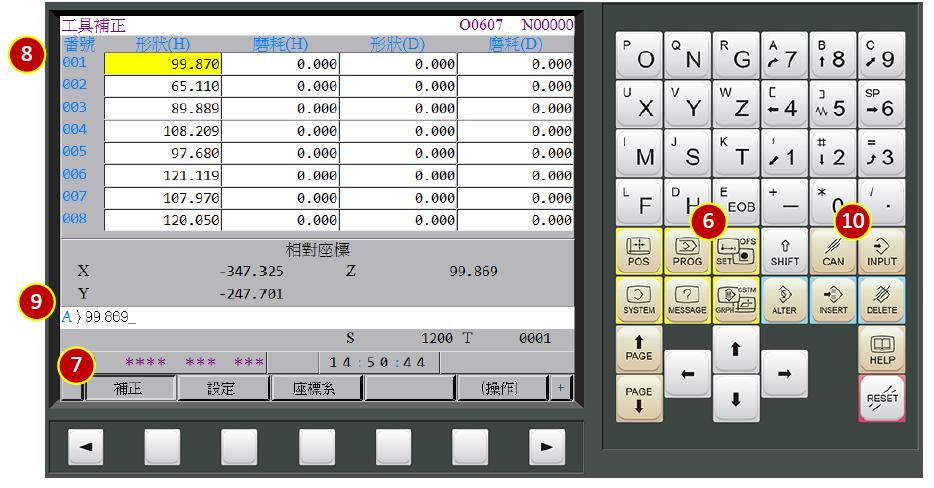
Bước 5: Kiểm tra bảng Tool Offset
Sau khi đo, cần kiểm tra lại các thông tin:
-
Số thứ tự dao đã đúng chưa?
-
Giá trị offset đã được lưu vào đúng vị trí chưa?
-
Đơn vị đo đang sử dụng là mm hay inch?
-
Giá trị có bất thường so với các dao có kết cấu tương tự không?
-
Có nhầm lẫn giữa giá trị chiều dài hình học và giá trị bù mòn dao hay không?
Nếu phát hiện giá trị không hợp lý, cần kiểm tra lại phương pháp đo trước khi tiếp tục.
Bước 6: Xác nhận trước khi gia công
Trước khi chạy chương trình, người vận hành cần xác nhận hệ tọa độ phôi, giá trị bù dao, vị trí thay dao và khoảng hở an toàn.
Với chương trình mới hoặc vừa thay đổi offset, nên thực hiện các bước kiểm tra theo quy trình của xưởng như mô phỏng đường chạy dao, Single Block, Dry Run (khi phù hợp) và kiểm tra tốc độ chạy nhanh.
Chỉ bắt đầu gia công khi các giá trị thiết lập đã được xác nhận.
5. Cách thiết lập bù chiều dài dao CNC bằng G43
Trong lập trình máy phay CNC, G43 là mã thường được sử dụng để áp dụng bù chiều dài dao trên nhiều hệ điều khiển.
Ví dụ, trên một số hệ thống sử dụng cú pháp tương thích:
G43 H01 Z100.Ý nghĩa cơ bản:
|
Thành phần |
Ý nghĩa |
|---|---|
|
G43 |
Kích hoạt chế độ bù chiều dài dao theo quy ước của hệ điều khiển |
|
H01 |
Chọn giá trị bù chiều dài tại ô H01 |
|
Z100. |
Vị trí Z được lập trình trong hệ tọa độ đang có hiệu lực |
Lệnh này chỉ là ví dụ để giải thích cú pháp, không phải đoạn chương trình có thể chạy độc lập. Vị trí thực tế còn phụ thuộc vào gốc tọa độ phôi, trạng thái các mã G khác, offset hiện hành và cấu hình máy.
Một điểm cần chú ý: Trên một số phiên bản điều khiển Haas mới, giá trị bù chiều dài dao có thể được áp dụng tự động khi thay dao. Vì thế, không nên mặc định mọi máy đều có cách kích hoạt và hủy bù dao giống nhau.
Lưu ý: Không tự ý sao chép chương trình mẫu lên máy đang vận hành. Người lập trình cần kiểm tra tài liệu của đúng hệ điều khiển trước khi sử dụng các mã liên quan đến bù chiều dài dao.
6. Những lỗi thường gặp khi đo chiều dài dao CNC
Dù sử dụng phương pháp thủ công hay đầu dò tự động, quá trình đo chiều dài dao vẫn có thể phát sinh sai sót.
6.1. Nhập sai giá trị offset
Đây là một trong những lỗi dễ gặp khi người vận hành phải thao tác với nhiều dụng cụ.
Ví dụ, giá trị đo của dao T02 lại được nhập vào vị trí H03. Khi chương trình sử dụng giá trị bù không tương ứng với dụng cụ, vị trí đầu dao có thể bị sai lệch.
Cách hạn chế là xây dựng quy ước quản lý dao rõ ràng và kiểm tra bảng offset trước khi chạy chương trình.
6.2. Không đo lại sau khi thay dao
Khi thay dụng cụ hoặc thay đổi vị trí gá dao, chiều dài thực tế của cụm dụng cụ có thể thay đổi.
Nếu vẫn sử dụng giá trị offset cũ mà không xác minh lại, máy có thể gia công sai chiều sâu.
Do đó, sau mỗi lần thay dao hoặc thay đổi đầu kẹp có ảnh hưởng đến chiều dài, cần đo lại hoặc xác nhận giá trị bằng phương pháp phù hợp.
6.3. Đầu kẹp hoặc bề mặt chuẩn không sạch
Phoi kim loại, bụi bẩn hoặc dầu bám tại bề mặt gá có thể ảnh hưởng đến độ ổn định của dụng cụ.
Đặc biệt với những chi tiết có yêu cầu dung sai chặt, các sai lệch nhỏ cũng có thể ảnh hưởng đến kết quả gia công.
Trước khi đo, người vận hành nên kiểm tra và vệ sinh các bề mặt liên quan theo quy trình bảo dưỡng của máy.
6.4. Nhầm lẫn giữa gốc phôi và chiều dài dao
Một lỗi khác là không phân biệt rõ giá trị Work Offset và Tool Offset.
Việc thay đổi gốc tọa độ phôi không đồng nghĩa với việc phải thay đổi chiều dài dao. Ngược lại, khi thay dao, không nên tùy tiện điều chỉnh gốc phôi để bù cho sai lệch của dụng cụ.
Hai loại offset cần được quản lý đúng mục đích để tránh làm sai lệch toàn bộ chương trình gia công.
6.5. Không kiểm tra lại sau khi thiết lập
Một giá trị offset được lưu thành công chưa có nghĩa là toàn bộ quá trình thiết lập đã đúng.
Người vận hành vẫn cần xác nhận dụng cụ, tọa độ, trạng thái bù chiều dài và khả năng va chạm trước khi gia công thực tế.
Đây là bước đặc biệt quan trọng với những chương trình mới hoặc chi tiết có kết cấu phức tạp.
7. Làm thế nào để hạn chế sai số khi đo dao CNC?
Để nâng cao độ ổn định và tính chính xác trong quá trình đo chiều dài dao CNC, các xưởng gia công có thể áp dụng một số nguyên tắc sau.
Sử dụng phương pháp đo thống nhất: Các dụng cụ trong cùng quy trình cần được đo theo hệ quy chiếu và cách tính giá trị phù hợp, tránh nhầm lẫn giữa nhiều phương pháp thiết lập.
Kiểm tra định kỳ thiết bị đo: Cữ so dao, đầu dò hoặc thiết bị đo chuyên dụng cần được kiểm tra, hiệu chuẩn theo yêu cầu của nhà sản xuất và quy trình kiểm soát chất lượng.
Quản lý thông tin dụng cụ rõ ràng: Nên có bảng theo dõi mã dao, vị trí offset, tình trạng dụng cụ và các lần thay đổi quan trọng.
Kiểm tra sau khi thay đổi dao cụ: Khi thay dao, đầu kẹp hoặc điều chỉnh chiều dài nhô ra, cần xác minh lại giá trị đang sử dụng.
Kết hợp kiểm tra sản phẩm sau gia công: Giá trị offset chính xác là điều kiện quan trọng nhưng chưa phải yếu tố duy nhất quyết định chất lượng. Kết quả gia công còn chịu ảnh hưởng bởi độ cứng vững, độ mòn dao, chế độ cắt và nhiều yếu tố khác.
Vì vậy, với các chi tiết cơ khí chính xác, quá trình thiết lập máy cần đi kèm hoạt động kiểm tra kích thước thành phẩm.
8. Vai trò của việc đo chiều dài dao trong gia công cơ khí chính xác
Trong sản xuất cơ khí, chất lượng chi tiết không chỉ phụ thuộc vào máy CNC có độ chính xác cao hay không. Cách chuẩn bị dụng cụ, gá đặt phôi và kiểm soát quá trình vận hành cũng đóng vai trò rất quan trọng.
Với các sản phẩm như chi tiết khuôn, đồ gá Jig, linh kiện máy hoặc những bộ phận yêu cầu lắp ghép chính xác, sai lệch trong thiết lập dao có thể làm ảnh hưởng đến kích thước và chất lượng bề mặt.
Đặc biệt, khi gia công nhiều chi tiết giống nhau, nếu sai số xuất phát từ giá trị offset không được phát hiện sớm, lỗi có thể lặp lại trên cả lô sản phẩm.
Do đó, việc đo chiều dài dao và kiểm tra giá trị bù cần được xem là một phần của công tác chuẩn bị và kiểm soát chất lượng gia công.
Tại VNPMA, các yêu cầu gia công cơ khí chính xác được tiếp nhận dựa trên bản vẽ kỹ thuật, vật liệu, số lượng và yêu cầu của từng sản phẩm.
Khách hàng đang tìm kiếm đơn vị gia công chi tiết theo bản vẽ có thể tham khảo dịch vụ gia công cơ khí chính xác CNC tại VNPMA để tìm hiểu thêm về các giải pháp gia công phù hợp.
9. Câu hỏi thường gặp về cách đo chiều dài dao CNC
Có bắt buộc phải đo chiều dài dao CNC trước mỗi lần gia công không?
Không nhất thiết phải đo lại trước mọi chu trình nếu dụng cụ, đầu kẹp và giá trị offset đã được xác minh và không thay đổi. Tuy nhiên, sau khi thay đổi những yếu tố ảnh hưởng đến chiều dài dao, cần thực hiện kiểm tra hoặc đo lại theo quy trình.
Có thể đo chiều dài dao CNC mà không dùng đầu dò tự động không?
Có. Người vận hành có thể sử dụng phương pháp chạm chuẩn thủ công, cữ so dao cơ khí hoặc những thiết bị đo phù hợp khác.
G43 và H01 có phải là một không?
Không. Trên các hệ điều khiển sử dụng cú pháp này, G43 là mã liên quan đến chế độ bù chiều dài dao, trong khi H01 dùng để lựa chọn ô dữ liệu offset tương ứng.
Đo chiều dài dao và đo đường kính dao có giống nhau không?
Không. Đo chiều dài dao chủ yếu phục vụ việc xác định vị trí đầu dao theo phương trục Z, còn thông số đường kính hoặc bán kính dao được sử dụng cho những chức năng và tính toán khác trong quá trình gia công.
Vì sao đã đo chiều dài dao nhưng sản phẩm vẫn bị sai kích thước?
Nguyên nhân có thể đến từ nhiều yếu tố như thiết lập gốc phôi không đúng, dao mòn, gá đặt không ổn định, sai số máy hoặc chương trình gia công. Cần kiểm tra tổng thể thay vì chỉ điều chỉnh giá trị bù dao.
Kết luận
Nắm vững cách đo chiều dài dao CNC là một kỹ năng quan trọng giúp người vận hành thiết lập dụng cụ đúng kỹ thuật, hạn chế sai số và giảm nguy cơ va chạm trong quá trình gia công.
Dù lựa chọn phương pháp chạm chuẩn thủ công, sử dụng cữ so dao hay hệ thống đo tự động, điều quan trọng nhất vẫn là xác định đúng mốc tham chiếu, lưu giá trị offset phù hợp và kiểm tra kỹ trước khi chạy chương trình.
Đối với những doanh nghiệp có nhu cầu gia công chi tiết máy, đồ gá hoặc sản phẩm cơ khí theo bản vẽ, việc lựa chọn đơn vị có quy trình kỹ thuật và kiểm soát chất lượng phù hợp sẽ góp phần bảo đảm thành phẩm đáp ứng yêu cầu sử dụng.
VNPMA – Gia công cơ khí chính xác theo yêu cầu
-
Website: vnpma.com
-
Hotline: 0978.252.592 – 0974.609.960