Trong sản xuất công nghiệp, độ chính xác của hệ thống đồ gá không chỉ phụ thuộc vào thiết kế mà còn được quyết định bởi chất lượng gia công từng chi tiết cấu thành. Đặc biệt, những chi tiết Jig có nhiều lỗ lắp ghép, hốc phay và bề mặt định vị đòi hỏi sự kiểm soát chặt chẽ về kích thước, vị trí và dung sai hình học.
Gia công chi tiết Jig CNC vì vậy cần đáp ứng đồng thời nhiều yêu cầu kỹ thuật, từ lựa chọn phương án gá đặt, xác định mặt chuẩn đến kiểm soát độ chính xác của các bề mặt chức năng.
Thông qua một chi tiết Jig cơ khí có kết cấu nhiều bậc và hệ thống lỗ bố trí trên nhiều mặt, bài viết dưới đây sẽ phân tích những đặc điểm kỹ thuật đáng chú ý, các vấn đề thường gặp trong quá trình gia công và những yếu tố ảnh hưởng trực tiếp đến chất lượng sản phẩm.
1. Phân tích kết cấu khi gia công chi tiết Jig CNC
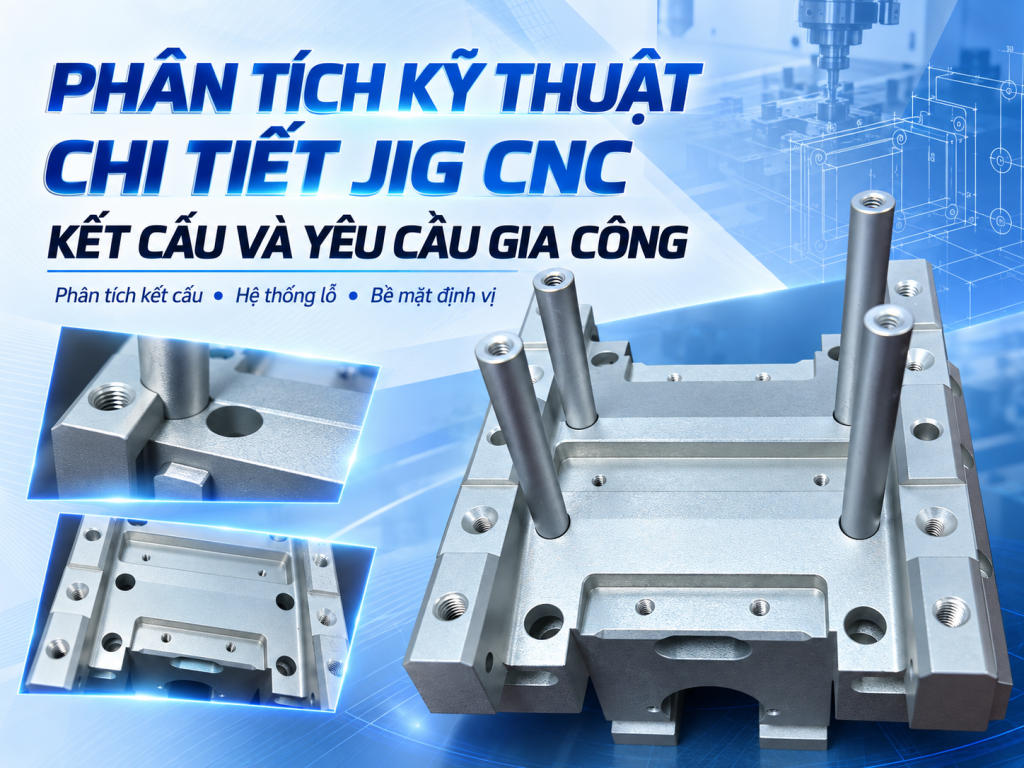
Chi tiết Jig trong hình có kết cấu dạng khối đế với hai thành dọc hai bên, kết hợp cùng nhiều hốc phay, bậc gia công và hệ thống lỗ có kích thước khác nhau.
Đây là dạng chi tiết có thể sử dụng làm bộ phận nền hoặc chi tiết liên kết trong hệ thống đồ gá, tùy theo chức năng được xác định trên bản vẽ thiết kế.
Điểm đáng chú ý là kết cấu này không chỉ yêu cầu gia công chính xác từng vị trí riêng lẻ mà còn cần bảo đảm mối quan hệ hình học giữa các bề mặt.
1.1. Hệ thống lỗ ren và lỗ lắp ghép bố trí trên nhiều vị trí
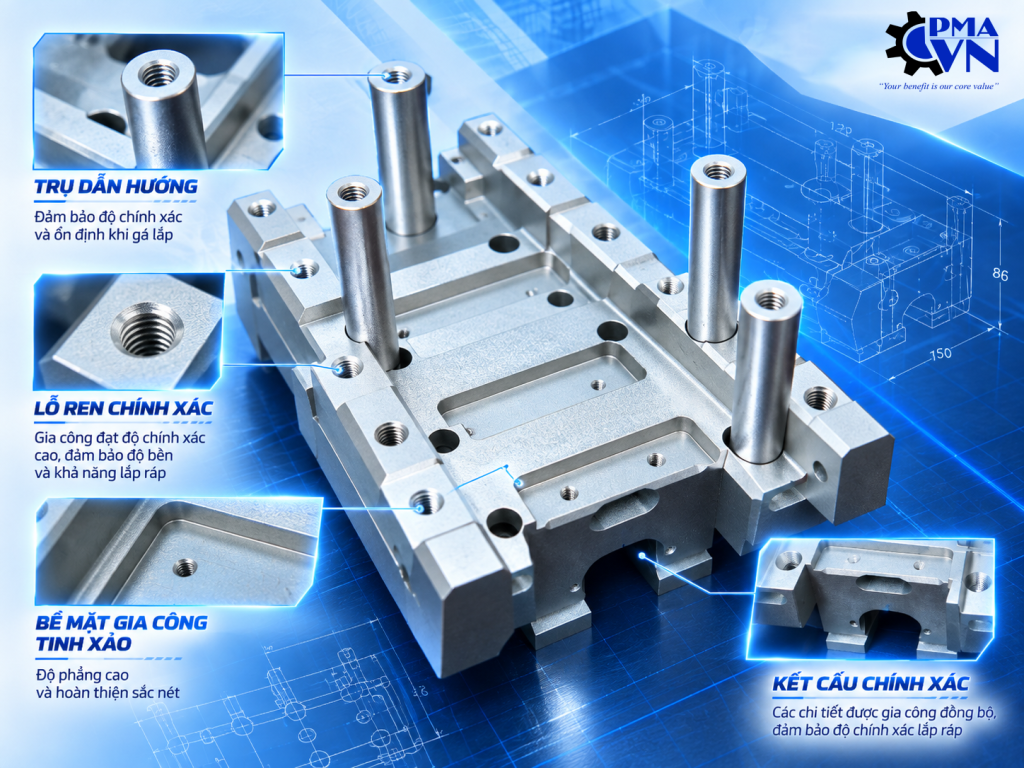
Quan sát sản phẩm có thể nhận thấy hệ thống lỗ được bố trí dọc theo hai thành bên và trên phần đế trung tâm. Một số vị trí có ren trong, trong khi các vị trí khác là lỗ trơn với đường kính tương đối lớn.
Tùy theo thiết kế, hệ thống lỗ này có thể đảm nhiệm những chức năng như liên kết các cụm chi tiết bằng bu lông, lắp chốt định vị hoặc bố trí cơ cấu kẹp giữ.
Trong quá trình gia công Jig chính xác, vị trí tâm lỗ là một trong những thông số cần được kiểm soát.
Đối với các lỗ sử dụng để lắp chốt định vị, sai lệch tọa độ có thể khiến các bộ phận không thể lắp ghép đúng vị trí. Trong khi đó, những lỗ bắt bu lông cần bảo đảm đường kính, chiều sâu và chất lượng ren phù hợp để tránh hiện tượng kẹt ren hoặc liên kết không chắc chắn.
Ngoài độ chính xác riêng của từng lỗ, khoảng cách tương quan giữa các lỗ cũng có ý nghĩa quan trọng. Đặc biệt, khi nhiều chi tiết được lắp ghép thành một cụm, sai số vị trí tích lũy có thể ảnh hưởng đến khả năng lắp ráp.
Vì vậy, hệ thống lỗ cần được gia công dựa trên hệ chuẩn tọa độ thống nhất, đồng thời lựa chọn phương pháp khoan, khoét, doa hoặc tạo ren phù hợp với yêu cầu bản vẽ.
1.2. Các hốc phay và bề mặt gia công nhiều cấp độ
Một đặc điểm nổi bật khác của chi tiết Jig là sự xuất hiện của nhiều hốc phay và bề mặt có cao độ khác nhau.
Phần đế trung tâm được gia công tạo thành các vùng hạ bậc, trong khi các thành bên có những bề mặt phẳng kết hợp với vị trí lắp ghép.
Kết cấu này có thể giúp tạo không gian bố trí linh kiện, hình thành mặt tỳ hoặc đáp ứng yêu cầu lắp đặt các bộ phận khác.
Tuy nhiên, việc gia công nhiều bậc trên cùng một chi tiết đặt ra yêu cầu kiểm soát chiều sâu phay và độ chính xác tương quan giữa các bề mặt.
Chẳng hạn, nếu hai vùng bề mặt được thiết kế để cùng tiếp xúc với một cụm lắp ghép, sự chênh lệch cao độ ngoài dung sai có thể khiến cụm chi tiết không được đỡ đồng đều.
Bên cạnh đó, tại những hốc phay có góc bo trong, bán kính dao phay cần được lựa chọn phù hợp với bán kính góc yêu cầu. Nếu sử dụng dao có đường kính quá lớn, phần vật liệu tại góc có thể không được loại bỏ đúng biên dạng thiết kế.
Do đó, với các chi tiết Jig nhiều bậc, việc lập trình đường chạy dao cần được thực hiện dựa trên hình dạng thực tế, khả năng tiếp cận của dụng cụ cắt và các yêu cầu kích thước trên bản vẽ.
1.3. Hai thành bên và yêu cầu về độ song song
Chi tiết trong hình có hai thành dọc nằm ở hai phía của khối đế, với nhiều vị trí lỗ được gia công trên bề mặt.
Đối với loại kết cấu này, độ song song giữa các mặt làm việc có thể là một yêu cầu quan trọng nếu chúng tham gia vào chức năng định vị hoặc dẫn hướng.
Trường hợp hai bề mặt được sử dụng để xác định vị trí của một cụm lắp ghép, sai lệch độ song song có thể gây khó khăn khi lắp đặt hoặc khiến lực tiếp xúc phân bố không đều.
Ngoài ra, quá trình bóc tách vật liệu ở khu vực trung tâm có thể làm thay đổi trạng thái ứng suất của phôi. Nếu lượng dư không được phân bố hợp lý, chi tiết có nguy cơ biến dạng sau gia công, đặc biệt với những kết cấu có thành mỏng hoặc chiều dài lớn.
Để hạn chế vấn đề này, kỹ thuật viên cần xây dựng phương án gia công thô và tinh phù hợp, tránh sử dụng lực kẹp quá lớn và cân nhắc trình tự loại bỏ vật liệu.
2. Yêu cầu độ chính xác khi gia công chi tiết Jig CNC
Không phải toàn bộ bề mặt của một chi tiết Jig đều yêu cầu dung sai giống nhau. Trên thực tế, mức độ chính xác cần được xác định theo chức năng của từng vị trí trong cụm lắp ráp.
Đối với chi tiết có kết cấu như hình ảnh, những yếu tố sau cần được đặc biệt chú ý.
Độ phẳng của các mặt tiếp xúc
Các mặt phẳng có chức năng tỳ đỡ hoặc định vị cần được gia công với độ phẳng phù hợp.
Nếu bề mặt bị cong vênh, chi tiết có thể không tiếp xúc đều với bộ phận liên kết, làm giảm độ ổn định trong quá trình sử dụng.
Đối với những mặt chuẩn quan trọng, việc kiểm tra độ phẳng cần được thực hiện bằng phương pháp và thiết bị đo phù hợp với mức dung sai quy định.
Độ chính xác vị trí của hệ thống lỗ
Những lỗ dùng để lắp bu lông, chốt hoặc cơ cấu liên kết cần bảo đảm tọa độ tâm lỗ theo bản vẽ.
Đặc biệt, các lỗ lắp chốt định vị thường có yêu cầu khắt khe hơn so với lỗ lắp bu lông có khe hở.
Vì vậy, phương pháp gia công và kiểm tra cần được lựa chọn theo chức năng thực tế của từng nhóm lỗ thay vì áp dụng cùng một mức dung sai cho toàn bộ hệ thống.
Độ vuông góc và độ song song giữa các bề mặt
Với kết cấu gồm nhiều mặt phẳng, thành bên và mặt đáy, độ vuông góc hoặc độ song song có thể ảnh hưởng trực tiếp đến vị trí lắp ráp.
Việc lựa chọn mặt chuẩn phù hợp ngay từ giai đoạn lập phương án công nghệ sẽ giúp hạn chế sai số phát sinh qua các lần gá đặt.
Chất lượng bề mặt sau gia công
Độ nhám bề mặt cũng là một yếu tố cần được quan tâm.
Những mặt tiếp xúc hoặc mặt định vị có thể yêu cầu chất lượng bề mặt cao hơn các vùng chỉ có chức năng tạo khoảng trống hoặc giảm khối lượng.
Bên cạnh đó, các vị trí miệng lỗ, mép bậc và hốc phay cần được xử lý ba via nhằm hạn chế nguy cơ cản trở lắp ghép hoặc gây trầy xước những bộ phận liên quan.
3. Khó khăn kỹ thuật khi gia công chi tiết Jig CNC nhiều bậc
So với các chi tiết dạng tấm phẳng đơn giản, gia công Jig có nhiều hốc, bậc và lỗ trên các bề mặt khác nhau thường phát sinh những vấn đề phức tạp hơn.
3.1. Khó khăn trong việc lựa chọn phương án gá đặt
Một chi tiết có nhiều bề mặt cần gia công thường phải trải qua nhiều nguyên công hoặc nhiều lần thay đổi hướng gá.
Nếu lựa chọn chuẩn gá không hợp lý, sai số từ nguyên công trước có thể ảnh hưởng đến các vị trí gia công tiếp theo.
Ví dụ, khi phay mặt đáy và sau đó chuyển sang gia công hệ thống lỗ trên thành bên, cần bảo đảm các bề mặt được thiết lập đúng vị trí so với hệ chuẩn thiết kế.
Trong trường hợp phải tháo chi tiết ra và gá lại, sai số định vị sau mỗi lần gá có thể ảnh hưởng đến độ chính xác cuối cùng.
Vì vậy, một phương án công nghệ hợp lý cần ưu tiên sử dụng chuẩn thống nhất ở những nguyên công có quan hệ kích thước chặt chẽ.
3.2. Kiểm soát biến dạng trong quá trình cắt gọt
Khi gia công các hốc sâu hoặc loại bỏ lượng vật liệu lớn, chi tiết có thể chịu ảnh hưởng của lực cắt, nhiệt và sự phân bố lại ứng suất dư.
Đối với kết cấu có hai thành bên như sản phẩm trong hình, vấn đề cần quan tâm là duy trì kích thước và hình dạng sau khi hoàn tất quá trình bóc tách vật liệu.
Nếu gia công tinh quá sớm, sau đó tiếp tục loại bỏ lượng vật liệu lớn tại những vùng khác, sự biến dạng phát sinh có thể ảnh hưởng đến bề mặt đã hoàn thiện.
Một giải pháp thường được cân nhắc là phân chia quá trình gia công thành giai đoạn thô và tinh, duy trì lượng dư hợp lý trước khi hoàn thiện các mặt chức năng quan trọng.
Tuy nhiên, trình tự cụ thể cần dựa trên vật liệu, kích thước, hình dạng và độ chính xác yêu cầu.
3.3. Kiểm soát sai số tại các góc và hốc phay
Trong gia công phay CNC, dao phay ngón tạo ra bán kính tại các góc trong của hốc.
Nếu thiết kế yêu cầu bán kính nhỏ, kỹ thuật viên có thể phải sử dụng dao có đường kính nhỏ hơn hoặc áp dụng phương án gia công bổ sung.
Tuy nhiên, dao nhỏ thường có độ cứng vững thấp hơn và dễ bị ảnh hưởng bởi rung động nếu lựa chọn chế độ cắt không phù hợp.
Do đó, việc cân bằng giữa kích thước dao, khả năng tiếp cận, chất lượng bề mặt và thời gian gia công là một nội dung quan trọng khi xây dựng chương trình CNC.
4. Phương án gia công chi tiết Jig CNC có kết cấu phức tạp
Đối với các sản phẩm có nhiều bề mặt chức năng, phương án gia công cần được xây dựng dựa trên bản vẽ và yêu cầu lắp ghép thực tế.
Trước hết, kỹ thuật viên cần xác định mặt chuẩn chính, các kích thước quan trọng và mối quan hệ giữa những vị trí lỗ, bậc và thành bên.
Sau đó, phôi được gia công tạo các mặt chuẩn cần thiết trước khi thực hiện các nguyên công phay biên dạng, phay hốc hoặc gia công hệ thống lỗ.
Đối với những vị trí cần độ chính xác cao, có thể bố trí nguyên công gia công tinh sau khi phần lớn lượng dư đã được loại bỏ.
Riêng các lỗ ren và lỗ lắp ghép cần được thực hiện bằng phương pháp phù hợp với đường kính, chiều sâu và dung sai yêu cầu.
Cuối cùng, chi tiết cần được làm sạch, loại bỏ ba via và kiểm tra những thông số kỹ thuật quan trọng.
Một số thiết bị đo có thể sử dụng gồm thước cặp, panme, đồng hồ so, dưỡng kiểm ren và máy đo tọa độ CMM.
Điều đáng chú ý là chất lượng gia công chi tiết Jig CNC không nên chỉ được đánh giá bằng hình thức bên ngoài. Một sản phẩm có bề mặt đẹp nhưng sai lệch vị trí lỗ hoặc không đạt dung sai mặt chuẩn vẫn có thể không đáp ứng yêu cầu lắp ráp.
Ngược lại, việc kiểm soát đúng những bề mặt chức năng, đồng thời lựa chọn yêu cầu hoàn thiện phù hợp cho các vùng còn lại, có thể giúp tối ưu thời gian và chi phí sản xuất.
5. Vì sao cần gia công chi tiết Jig CNC theo đúng bản vẽ kỹ thuật?
Trong hệ thống đồ gá, mỗi chi tiết đều có vai trò nhất định đối với khả năng định vị, liên kết hoặc hỗ trợ thao tác.
Vì vậy, việc gia công đúng bản vẽ không chỉ nhằm bảo đảm kích thước của từng sản phẩm mà còn giúp duy trì tính đồng nhất khi lắp ghép thành cụm.
Đối với những doanh nghiệp sản xuất hàng loạt, sự đồng nhất này đặc biệt quan trọng bởi các cụm Jig có thể được sử dụng trong nhiều chu kỳ làm việc hoặc thay thế, bảo trì theo thời gian.
Khi các vị trí lắp ghép được kiểm soát đúng yêu cầu, quá trình lắp ráp có thể giảm bớt thao tác chỉnh sửa và hạn chế nguy cơ phải gia công lại.
Đồng thời, việc tuân thủ các yêu cầu dung sai, độ nhám và đặc tính vật liệu giúp chi tiết phù hợp hơn với điều kiện vận hành được thiết kế.
Đây cũng là lý do các doanh nghiệp thường ưu tiên lựa chọn những đơn vị gia công cơ khí chính xác theo bản vẽ có khả năng trao đổi kỹ thuật, phân tích kết cấu và đề xuất phương án gia công phù hợp.
6. VNPMA – Đơn vị gia công chi tiết Jig CNC theo yêu cầu
Đối với những chi tiết Jig có kết cấu nhiều bậc, hệ thống lỗ phức tạp và yêu cầu lắp ghép chính xác, việc lựa chọn đơn vị gia công phù hợp đóng vai trò quan trọng trong việc kiểm soát chất lượng sản phẩm.
Công ty TNHH Cơ khí Chính xác và Tự động hóa Việt Nam (VNPMA) hoạt động trong lĩnh vực gia công cơ khí chính xác, thiết kế và chế tạo đồ gá Jig, chi tiết máy cùng các thiết bị phục vụ sản xuất công nghiệp.
VNPMA cung cấp các giải pháp gia công theo bản vẽ và yêu cầu thực tế của khách hàng, bao gồm những chi tiết cần thực hiện các nguyên công phay CNC, gia công lỗ và hoàn thiện bề mặt.
Đối với các chi tiết có kết cấu phức tạp, việc phân tích yêu cầu kỹ thuật ngay từ đầu giúp xác định phương án công nghệ phù hợp, hạn chế những sai lệch có thể ảnh hưởng đến khả năng lắp ráp.
Bên cạnh hoạt động gia công, VNPMA còn cung cấp dịch vụ thiết kế, chế tạo đồ gá và các giải pháp cơ khí phục vụ hệ thống sản xuất, tạo điều kiện để doanh nghiệp trao đổi nhu cầu từ giai đoạn thiết kế đến chế tạo sản phẩm.
Nếu doanh nghiệp đang cần gia công chi tiết Jig CNC, chế tạo đồ gá hoặc sản xuất chi tiết cơ khí theo bản vẽ, có thể liên hệ VNPMA để trao đổi về vật liệu, kích thước, dung sai, số lượng và phương án gia công phù hợp.
7. Kết luận
Gia công chi tiết Jig CNC đòi hỏi sự kiểm soát đồng thời nhiều yếu tố kỹ thuật, đặc biệt đối với những sản phẩm có hệ thống lỗ phức tạp, nhiều bề mặt phay bậc và các vị trí lắp ghép cần độ chính xác cao.
Thông qua việc phân tích kết cấu chi tiết trong hình, có thể thấy chất lượng gia công không chỉ phụ thuộc vào khả năng tạo hình mà còn nằm ở việc lựa chọn mặt chuẩn, kiểm soát sai số vị trí và bảo đảm mối quan hệ hình học giữa các bề mặt chức năng.
Một phương án gia công phù hợp sẽ góp phần nâng cao chất lượng sản phẩm, hạn chế sai lỗi lắp ráp và tối ưu chi phí sản xuất.
Với nhu cầu gia công Jig CNC theo bản vẽ, chế tạo đồ gá cơ khí và gia công chi tiết máy chính xác, VNPMA là một trong những đơn vị mà doanh nghiệp có thể tham khảo để lựa chọn giải pháp phù hợp với yêu cầu thực tế.
Thông tin liên hệ VNPMA
CÔNG TY TNHH CƠ KHÍ CHÍNH XÁC VÀ TỰ ĐỘNG HÓA VIỆT NAM
-
Website: https://vnpma.com/
-
Điện thoại: 0974.609.960
-
Email: info@vnpma.com
-
Nhà máy Hà Nội: Ô số 1, Lô số 3, Điểm công nghiệp Di Trạch, Hoài Đức, Hà Nội.