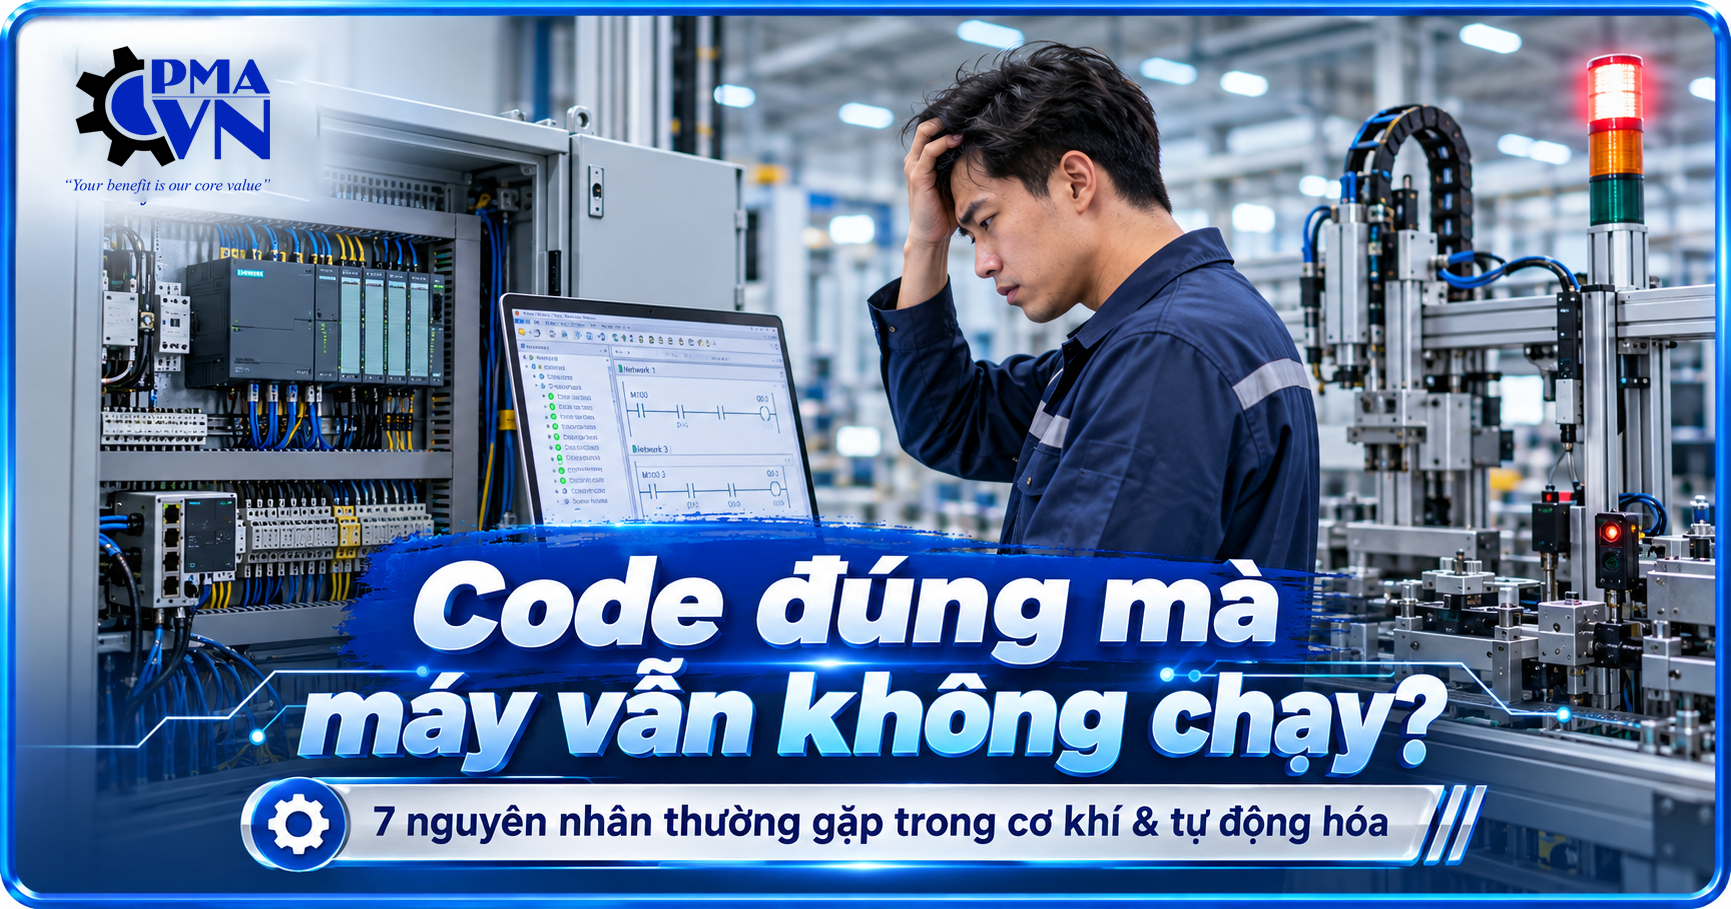
Code PLC đúng nhưng máy không chạy là tình huống không hiếm gặp trong ngành cơ khí và tự động hóa công nghiệp. Dù chương trình điều khiển đã được biên dịch thành công, PLC không báo lỗi nhưng máy móc vẫn đứng im, khiến không ít kỹ sư phải đau đầu tìm nguyên nhân.
Trên thực tế, tình trạng này có thể xuất phát từ nhiều yếu tố như cảm biến không nhận tín hiệu, hệ thống điện gặp sự cố, cơ cấu cơ khí bị kẹt, áp suất khí nén không đủ hoặc điều kiện liên động an toàn chưa được đáp ứng.
Vậy tại sao code PLC đúng nhưng máy không chạy? Đâu là những nguyên nhân phổ biến và làm thế nào để kiểm tra, khắc phục hiệu quả? Hãy cùng VNPMA tìm hiểu chi tiết trong bài viết dưới đây.
Cách khắc phục khi code PLC đúng nhưng máy không chạy
Một hệ thống tự động hóa công nghiệp thường được cấu thành từ nhiều thành phần có mối liên hệ chặt chẽ với nhau. Trong đó, PLC đóng vai trò xử lý tín hiệu và điều khiển theo chương trình đã thiết lập.
Tuy nhiên, PLC không trực tiếp quyết định tất cả những gì diễn ra trong máy. Để một cơ cấu hoạt động đúng, hệ thống cần đáp ứng đầy đủ những điều kiện về tín hiệu đầu vào, nguồn năng lượng, thiết bị chấp hành và trạng thái an toàn.
Ví dụ, một máy gắp sản phẩm tự động được lập trình theo trình tự: phát hiện sản phẩm, hạ xi lanh, kẹp sản phẩm, nâng lên và di chuyển đến vị trí đặt. Chương trình có thể hoàn toàn hợp lệ, nhưng nếu cảm biến không phát hiện sản phẩm hoặc áp suất khí nén không đủ, quá trình sẽ không thể bắt đầu.
Điều quan trọng là phải phân biệt giữa code không có lỗi cú pháp và hệ thống hoạt động đúng theo yêu cầu thực tế. Hai khái niệm này không đồng nghĩa.
7 nguyên nhân khiến máy tự động không hoạt động dù code đúng
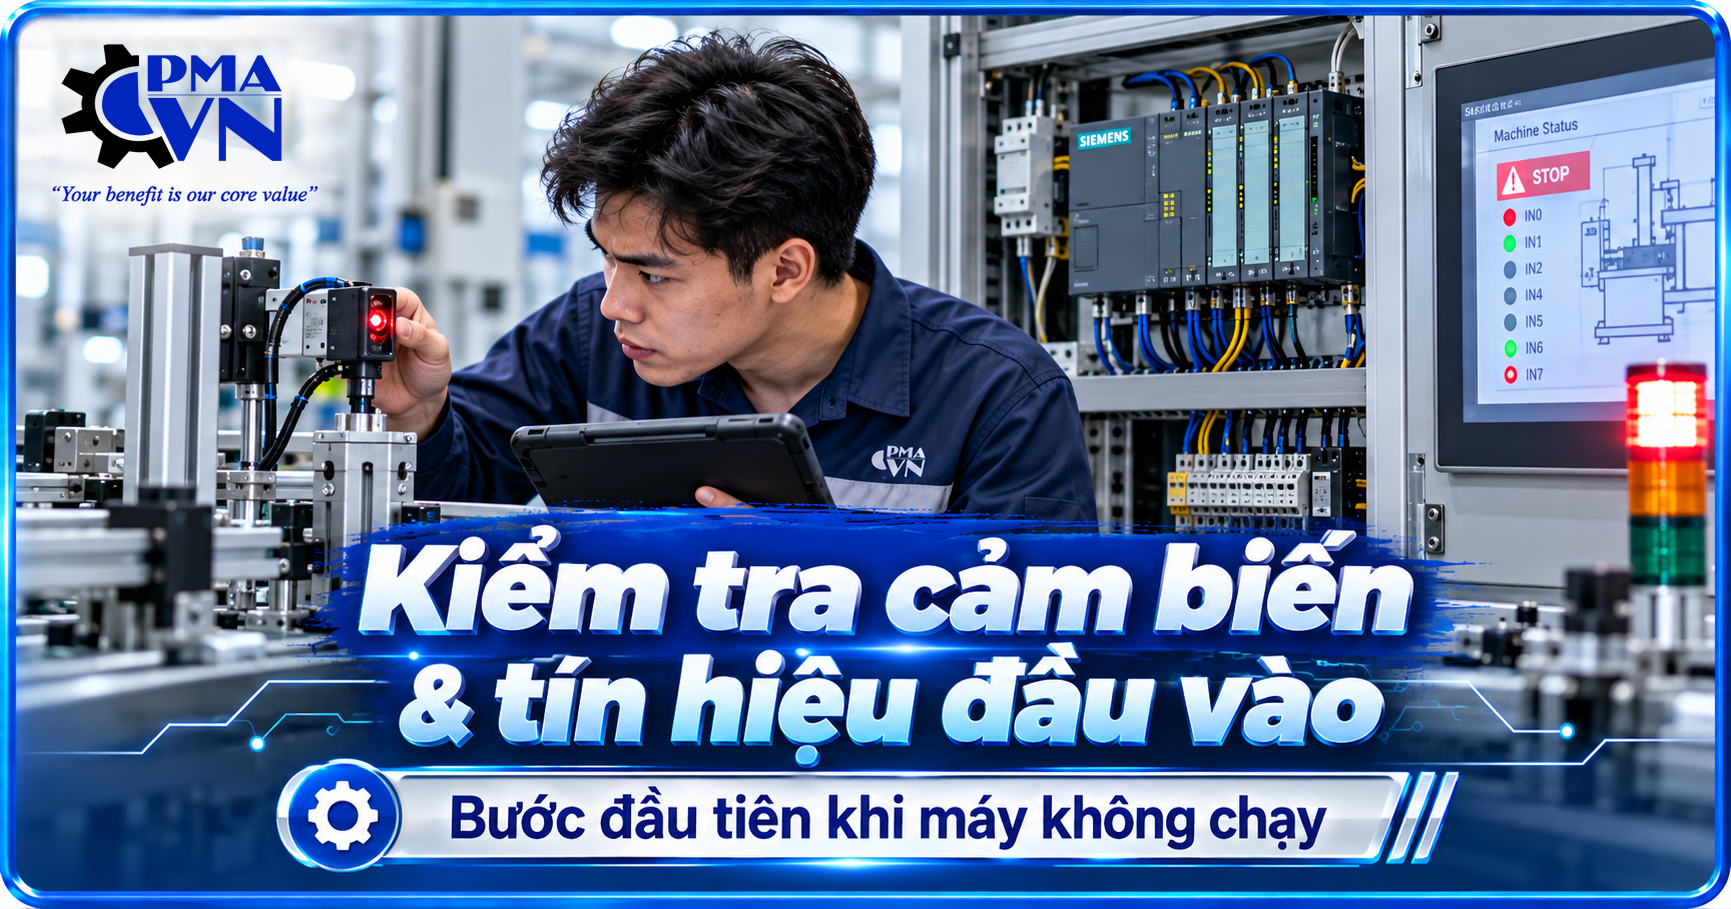
1. Cảm biến không gửi tín hiệu chính xác về PLC
Cảm biến là một trong những bộ phận quan trọng nhất của hệ thống tự động hóa. Nó giúp PLC nhận biết vị trí, trạng thái và các điều kiện vận hành của máy.
Các loại cảm biến thường được sử dụng bao gồm cảm biến tiệm cận, cảm biến quang, cảm biến từ và công tắc hành trình.
Trong quá trình sử dụng, cảm biến có thể gặp nhiều vấn đề như lắp sai vị trí, khoảng cách phát hiện không phù hợp, dây tín hiệu bị lỏng hoặc đầu cảm biến bị bám bụi bẩn.
Cách kiểm tra: Quan sát đèn trạng thái trên cảm biến, kiểm tra tín hiệu tại ngõ vào PLC và đối chiếu với trạng thái thực tế của cơ cấu. Nếu cảm biến báo đã tác động nhưng PLC không nhận tín hiệu, cần kiểm tra hệ thống dây dẫn và cách đấu nối.
2. Nguồn điện không ổn định hoặc thiếu nguồn cấp cho thiết bị
Một chương trình PLC có thể chạy bình thường trong khi các cơ cấu chấp hành hoàn toàn không hoạt động do thiếu nguồn cấp riêng.
Ví dụ, PLC sử dụng nguồn 24V DC nhưng động cơ được cấp nguồn thông qua biến tần hoặc contactor. Nếu nguồn động lực bị ngắt, PLC vẫn hoạt động nhưng động cơ không thể quay.
Ngoài ra, nguồn điện không ổn định, sụt áp hoặc bộ nguồn không đủ công suất cũng có thể khiến relay, van điện từ hoặc thiết bị điều khiển hoạt động bất thường.
Khi kiểm tra, kỹ thuật viên cần đo điện áp thực tế tại thiết bị, kiểm tra cầu chì, aptomat, contactor và trạng thái cấp nguồn của từng bộ phận.
3. Cơ cấu cơ khí bị kẹt hoặc lắp đặt sai vị trí
Không phải tất cả các lỗi máy tự động đều xuất phát từ hệ thống điện hay chương trình điều khiển.
Trong nhiều trường hợp, PLC đã xuất tín hiệu đúng nhưng cơ cấu không thể chuyển động vì gặp vấn đề cơ khí.
Một số nguyên nhân thường gặp là thanh trượt bị kẹt, ổ bi hư hỏng, cơ cấu truyền động bị lệch tâm, các chi tiết lắp ráp không đúng dung sai hoặc vật thể cản trở hành trình.
Đặc biệt, với các hệ thống máy lắp ráp tự động, đồ gá và cơ cấu định vị đóng vai trò rất quan trọng. Một sai lệch nhỏ trong thiết kế hoặc lắp đặt đồ gá cũng có thể khiến sản phẩm không vào đúng vị trí, dẫn đến lỗi trong toàn bộ chu trình.
Cách khắc phục: Kiểm tra độ đồng tâm, độ song song, hành trình chuyển động và tình trạng các chi tiết truyền động. Chỉ thực hiện thao tác kiểm tra cơ khí khi đã cô lập năng lượng nguy hiểm và bảo đảm máy ở trạng thái an toàn.
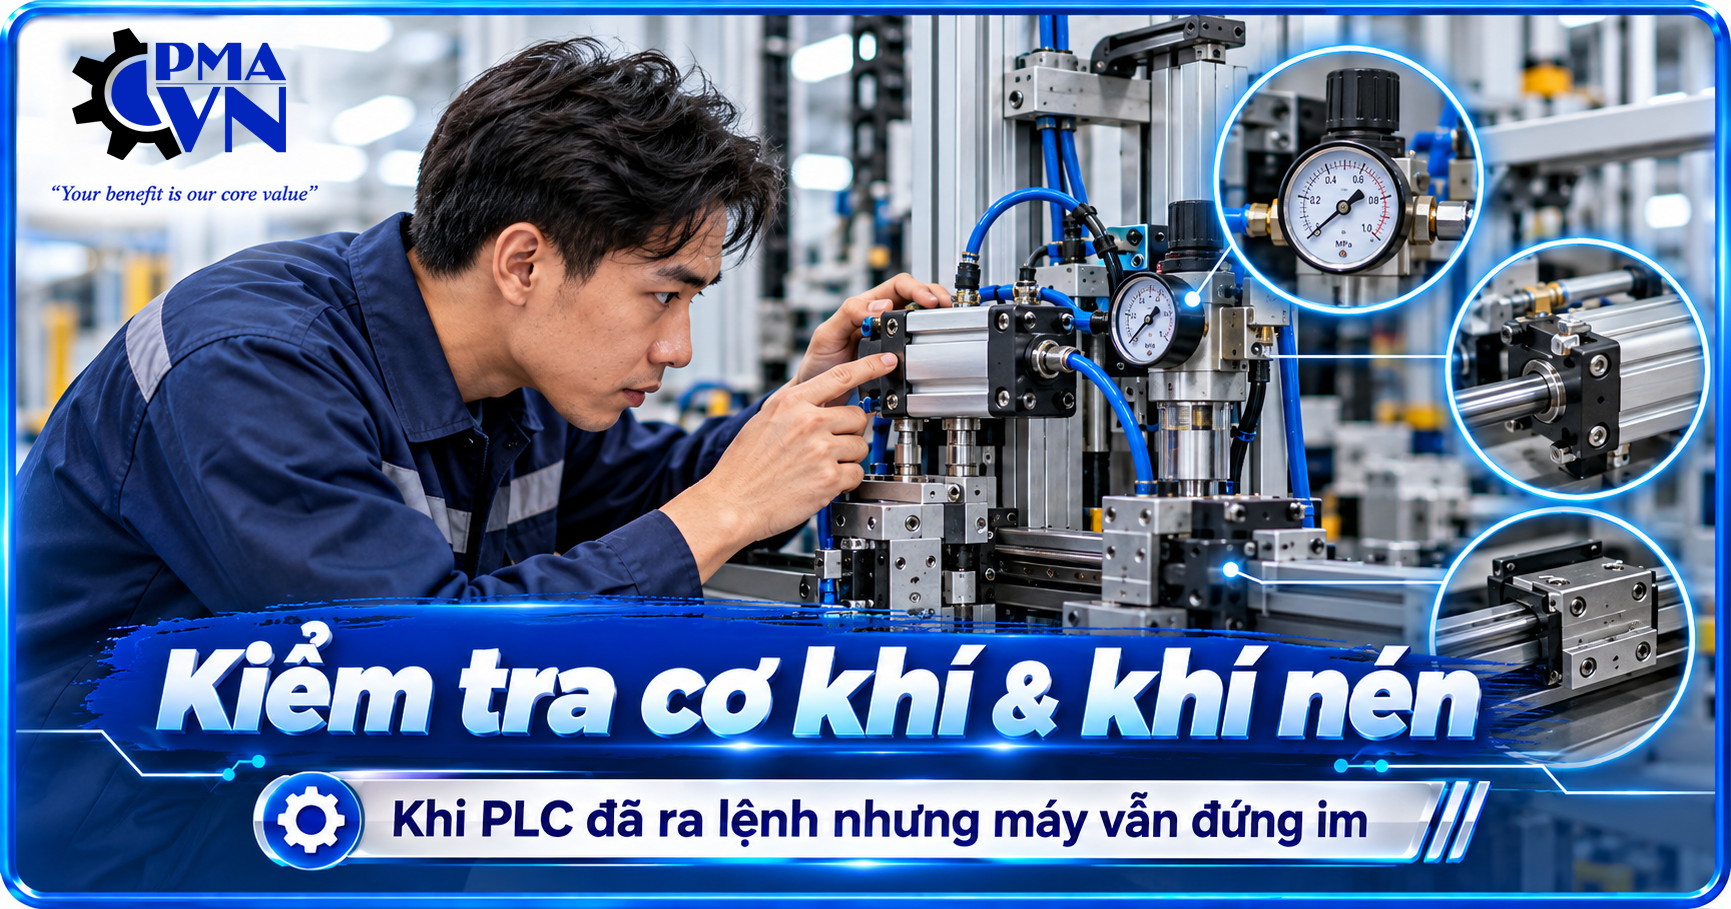
4. Hệ thống khí nén không đủ áp suất
Đối với các loại máy tự động sử dụng xi lanh khí nén, áp suất khí là yếu tố quyết định khả năng vận hành của cơ cấu.
Nếu áp suất thấp hơn yêu cầu, xi lanh có thể di chuyển chậm, không đi hết hành trình hoặc không tạo đủ lực để thực hiện thao tác.
Một số nguyên nhân phổ biến bao gồm đường ống bị rò rỉ, van khí nén bị kẹt, bộ lọc điều áp hoạt động không ổn định hoặc nguồn khí nén không đáp ứng lưu lượng tiêu thụ.
Khi gặp trường hợp này, việc chỉnh sửa chương trình PLC thường không giải quyết được vấn đề.
Thay vào đó, cần kiểm tra đồng hồ áp suất, tình trạng van, đường ống dẫn khí và yêu cầu lực của từng xi lanh. Áp suất phải được điều chỉnh theo thông số thiết kế, không tùy tiện tăng cao để ép cơ cấu hoạt động.
5. Tín hiệu đầu ra PLC có nhưng thiết bị không phản hồi
Một lỗi khác thường gặp trong hệ thống tự động hóa là ngõ ra PLC đã được kích hoạt nhưng thiết bị chấp hành vẫn không hoạt động.
Nguyên nhân có thể xuất phát từ relay trung gian, dây dẫn, mạch cấp nguồn, cuộn hút van điện từ hoặc thiết bị điều khiển động cơ.
Ví dụ, trên phần mềm giám sát, kỹ sư thấy tín hiệu điều khiển van điện từ đã bật. Tuy nhiên, xi lanh vẫn không chuyển động vì cuộn hút van bị hỏng hoặc không được cấp đúng điện áp.
Để xác định chính xác nguyên nhân, cần kiểm tra lần lượt từ tín hiệu logic PLC đến ngõ ra vật lý, mạch điện trung gian và thiết bị chấp hành.
Không nên chỉ dựa vào trạng thái hiển thị trên phần mềm để kết luận thiết bị bên ngoài đã nhận được tín hiệu.
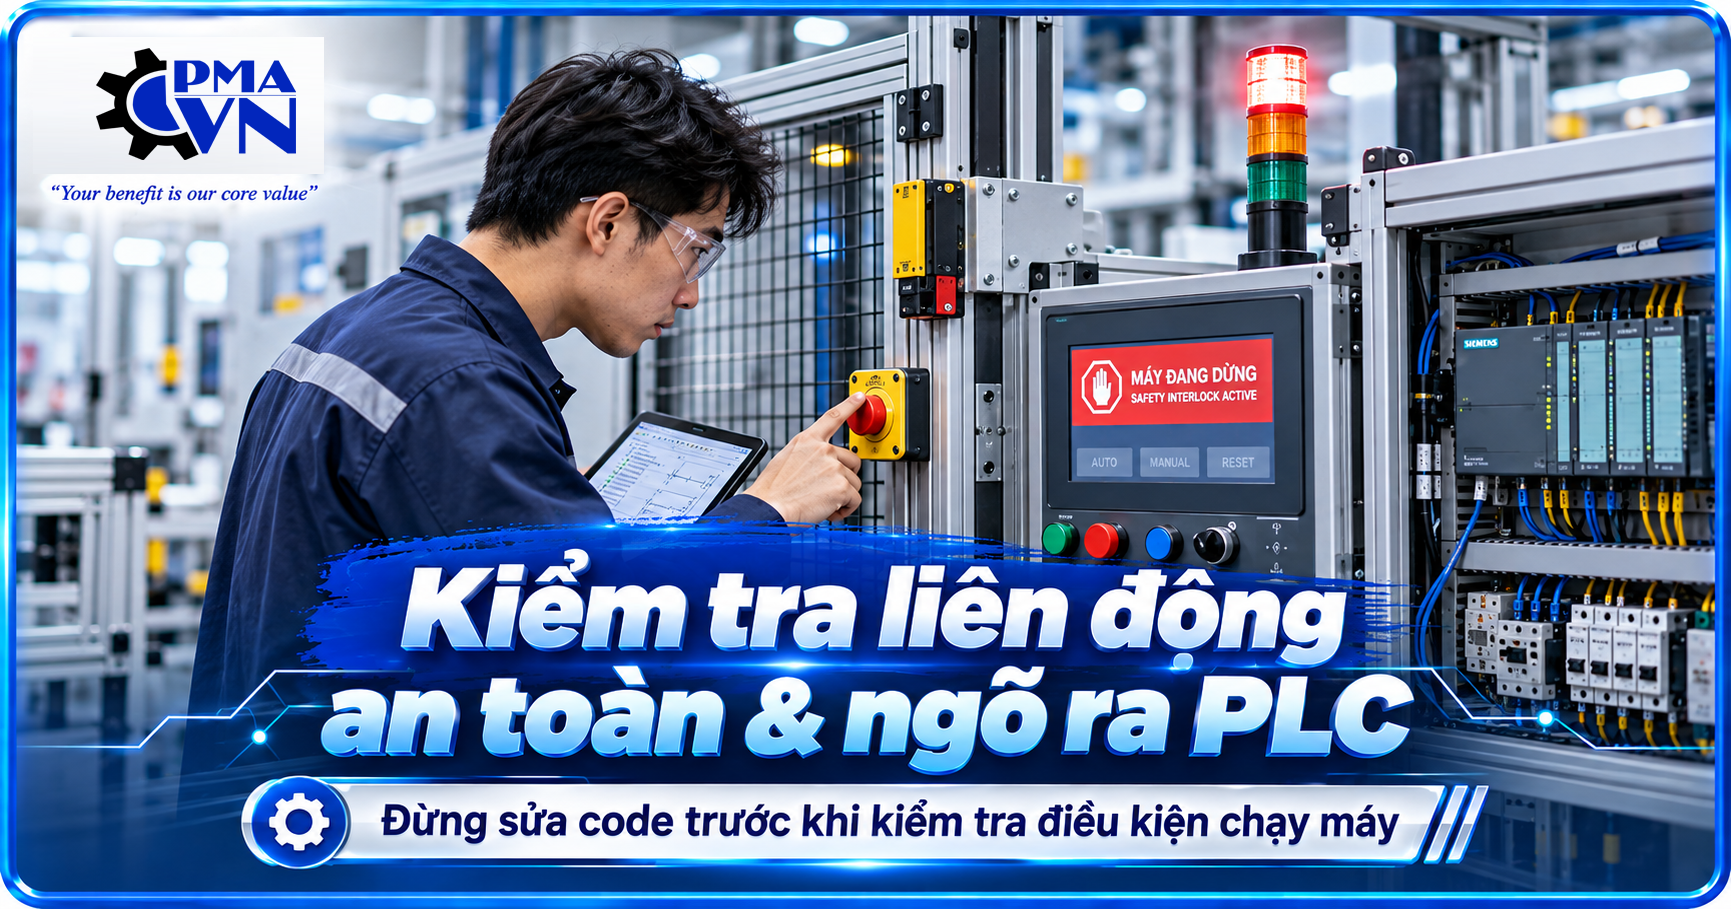
6. Hệ thống liên động an toàn chưa đáp ứng điều kiện
Trong các dây chuyền sản xuất hiện đại, máy móc thường được trang bị hệ thống liên động nhằm bảo vệ người vận hành và thiết bị.
Các điều kiện này có thể bao gồm cửa bảo vệ đã đóng, nút dừng khẩn cấp được nhả, áp suất đạt yêu cầu, servo sẵn sàng hoặc không có lỗi từ biến tần.
Nếu một trong những điều kiện bắt buộc chưa được đáp ứng, máy có thể không cho phép khởi động dù chương trình điều khiển chính không báo lỗi.
Đây là một chức năng bảo vệ bình thường chứ không nhất thiết là sự cố PLC.
Kỹ thuật viên cần kiểm tra trạng thái liên động thông qua sơ đồ điện, tài liệu vận hành và hệ thống chẩn đoán. Tuyệt đối không đấu tắt các thiết bị an toàn để buộc máy chạy.
7. Chương trình đúng cú pháp nhưng chưa đúng logic thực tế
Đây là nguyên nhân rất dễ gây nhầm lẫn trong quá trình lập trình và chạy thử máy tự động.
Một chương trình có thể biên dịch thành công, không xuất hiện lỗi nhưng trình tự hoạt động chưa phù hợp với cơ cấu thực tế.
Ví dụ, PLC yêu cầu xi lanh A phải trở về vị trí ban đầu trước khi khởi động xi lanh B. Tuy nhiên, cảm biến xác nhận vị trí của xi lanh A được bố trí sai hoặc logic xác nhận trạng thái không phù hợp, khiến hệ thống liên tục chờ tín hiệu.
Ngoài ra, những vấn đề như thời gian chờ quá ngắn, thứ tự điều khiển không hợp lý, cấu hình địa chỉ I/O sai hoặc tín hiệu bắt tay giữa các thiết bị không đồng bộ cũng có thể khiến máy dừng giữa chu trình.
Vì vậy, kỹ sư cần kiểm tra cả trạng thái thực tế của máy lẫn logic điều khiển, thay vì chỉ xác nhận chương trình không báo lỗi.
Quy trình kiểm tra khi máy tự động không chạy
Khi máy gặp sự cố, điều quan trọng nhất không phải là lập tức mở phần mềm để sửa code, mà là xác định hệ thống đang dừng tại công đoạn nào.
Một quy trình kiểm tra hợp lý sẽ giúp kỹ sư tiết kiệm thời gian và tránh thay thế linh kiện không cần thiết.
Sơ đồ khoanh vùng lỗi máy tự động
Máy không hoạt động
Xác định lỗi – khắc phục – chạy thử
Trước tiên, kỹ thuật viên cần quan sát tình trạng tổng thể của hệ thống, kiểm tra các cảnh báo trên HMI, PLC, biến tần và bộ điều khiển servo nếu có.
Tiếp theo, cần xác nhận các điều kiện khởi động đã đáp ứng đầy đủ. Đây có thể là trạng thái cửa an toàn, tín hiệu cảm biến, nguồn khí nén hoặc tín hiệu cho phép chạy từ một thiết bị khác.
Khi đã xác nhận hệ thống đủ điều kiện vận hành, kỹ sư có thể sử dụng chức năng giám sát trực tuyến của phần mềm PLC để theo dõi trình tự chương trình và đối chiếu với tín hiệu thực tế.
Nếu PLC đã xuất lệnh nhưng cơ cấu không hoạt động, cần chuyển hướng kiểm tra sang phần điện, khí nén hoặc cơ khí. Ngược lại, nếu PLC không xuất lệnh dù các điều kiện đã thỏa mãn, cần xem xét lại logic điều khiển, cấu hình và tín hiệu liên quan.
Các thao tác đo kiểm điện, kiểm tra cơ cấu hoặc chạy thử riêng lẻ phải được thực hiện bởi người có chuyên môn, tuân thủ quy trình an toàn, cô lập năng lượng khi cần thiết và không vô hiệu hóa hệ thống bảo vệ.
Làm thế nào để hạn chế lỗi khi thiết kế máy tự động?
Để giảm thiểu tình trạng máy không chạy sau khi hoàn thành lập trình, doanh nghiệp cần chú trọng đến toàn bộ quá trình thiết kế, chế tạo và chạy thử, thay vì chỉ tập trung vào phần mềm điều khiển.
Ngay từ giai đoạn thiết kế, bộ phận cơ khí và tự động hóa cần phối hợp để thống nhất nguyên lý hoạt động, hành trình cơ cấu, vị trí cảm biến và phương án điều khiển.
Bên cạnh đó, việc lựa chọn linh kiện phù hợp, thiết kế đồ gá chính xác và bố trí hệ thống dây dẫn khoa học sẽ giúp hạn chế nhiều lỗi phát sinh trong quá trình lắp ráp.
Trước khi đưa máy vào sản xuất, doanh nghiệp nên thực hiện các bước kiểm tra I/O, thử nghiệm từng cơ cấu, chạy thử theo chu trình và đánh giá khả năng hoạt động liên tục.
Đặc biệt, quá trình nghiệm thu cần được thực hiện dựa trên các tiêu chí kỹ thuật cụ thể như độ chính xác, thời gian chu kỳ, khả năng lặp lại, tính ổn định và mức độ an toàn.
Vai trò của gia công cơ khí chính xác trong hệ thống tự động hóa
Một hệ thống tự động hóa muốn hoạt động hiệu quả không thể thiếu nền tảng cơ khí được thiết kế và chế tạo chính xác.
Các chi tiết như khung máy, trục truyền động, bộ gá định vị, ray dẫn hướng và cơ cấu kẹp giữ đều ảnh hưởng trực tiếp đến độ ổn định của máy.
Đặc biệt, với những dây chuyền yêu cầu độ chính xác cao, sai lệch kích thước của chi tiết cơ khí có thể dẫn đến tình trạng kẹt cơ cấu, lệch vị trí sản phẩm hoặc sai tín hiệu cảm biến.
Điều này cho thấy gia công cơ khí chính xác không chỉ quyết định chất lượng của từng chi tiết mà còn tác động đến khả năng vận hành của toàn bộ dây chuyền sản xuất.
Vì vậy, lựa chọn đơn vị thiết kế, gia công và lắp ráp có năng lực kỹ thuật phù hợp là yếu tố quan trọng để hạn chế sự cố, giảm thời gian dừng máy và nâng cao hiệu quả đầu tư.
Câu hỏi thường gặp về lỗi máy tự động
PLC không báo lỗi nhưng máy không chạy có phải do lập trình sai không?
Không nhất thiết. Nguyên nhân có thể nằm ở nguồn điện, cảm biến, trạng thái liên động, thiết bị chấp hành hoặc cơ cấu cơ khí. Cần kiểm tra cả phần mềm và phần cứng để xác định chính xác.
Tại sao PLC có tín hiệu đầu ra nhưng xi lanh không hoạt động?
Một số nguyên nhân thường gặp là thiếu nguồn cấp cho van điện từ, cuộn hút van bị hỏng, áp suất khí nén không đủ hoặc xi lanh bị kẹt cơ khí.
Làm thế nào để giảm thời gian xử lý lỗi hệ thống tự động hóa?
Doanh nghiệp nên xây dựng sơ đồ điện rõ ràng, quản lý danh sách I/O, thiết lập mã cảnh báo dễ hiểu và chuẩn hóa quy trình kiểm tra theo từng nhóm lỗi.
Kết luận
“Code đúng hết mà máy vẫn không chạy” có thể là một câu nói vui trong cộng đồng kỹ thuật, nhưng cũng phản ánh đặc thù của ngành cơ khí và tự động hóa công nghiệp.
Một chiếc máy hoạt động ổn định không chỉ phụ thuộc vào chương trình điều khiển mà còn đòi hỏi sự phối hợp đồng bộ giữa thiết kế cơ khí, hệ thống điện, khí nén, cảm biến và quá trình lắp ráp.
Thay vì vội vàng chỉnh sửa code mỗi khi thiết bị gặp sự cố, kỹ sư cần tiếp cận vấn đề theo hướng phân tích tổng thể, xác định nguyên nhân dựa trên tín hiệu và trạng thái vận hành thực tế.
Trong tự động hóa công nghiệp, code đúng là điều kiện cần, nhưng để máy vận hành hiệu quả, toàn bộ hệ thống phải được thiết kế, chế tạo và tích hợp đúng.