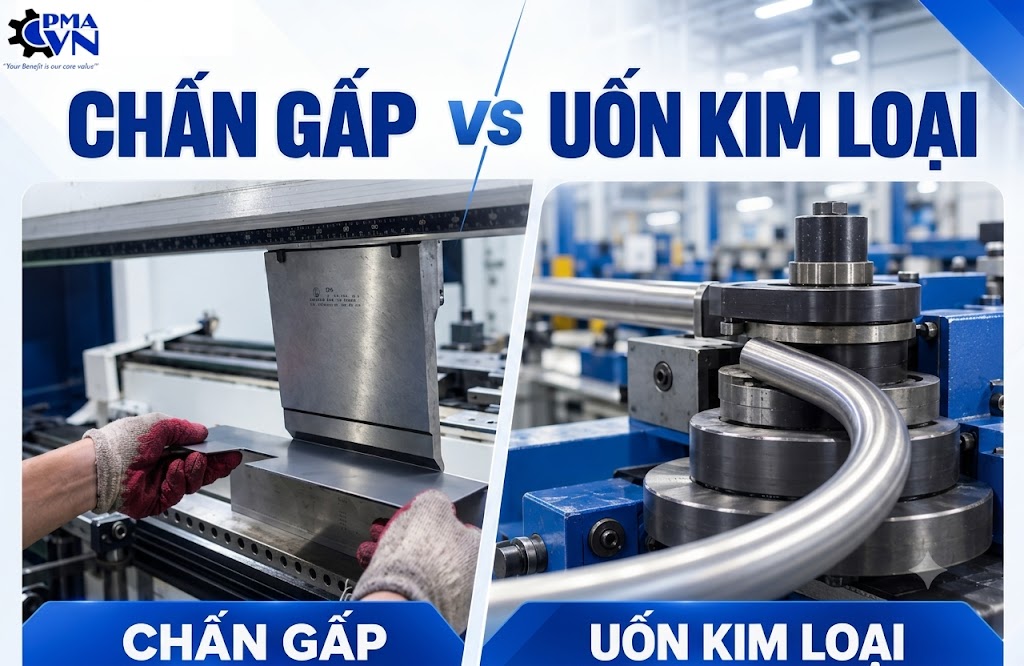
Trong gia công cơ khí, chấn gấp và uốn kim loại đều là những phương pháp tạo hình vật liệu bằng cách tác động lực lên kim loại mà không cần cắt bỏ vật liệu. Tuy nhiên, hai phương pháp này không hoàn toàn giống nhau về nguyên lý, thiết bị sử dụng, hình dạng sản phẩm cũng như phạm vi ứng dụng.
Việc hiểu rõ chấn gấp và uốn kim loại có gì khác nhau sẽ giúp doanh nghiệp lựa chọn đúng phương pháp gia công, kiểm soát tốt độ chính xác và tối ưu chi phí sản xuất.
Chấn gấp kim loại là gì?
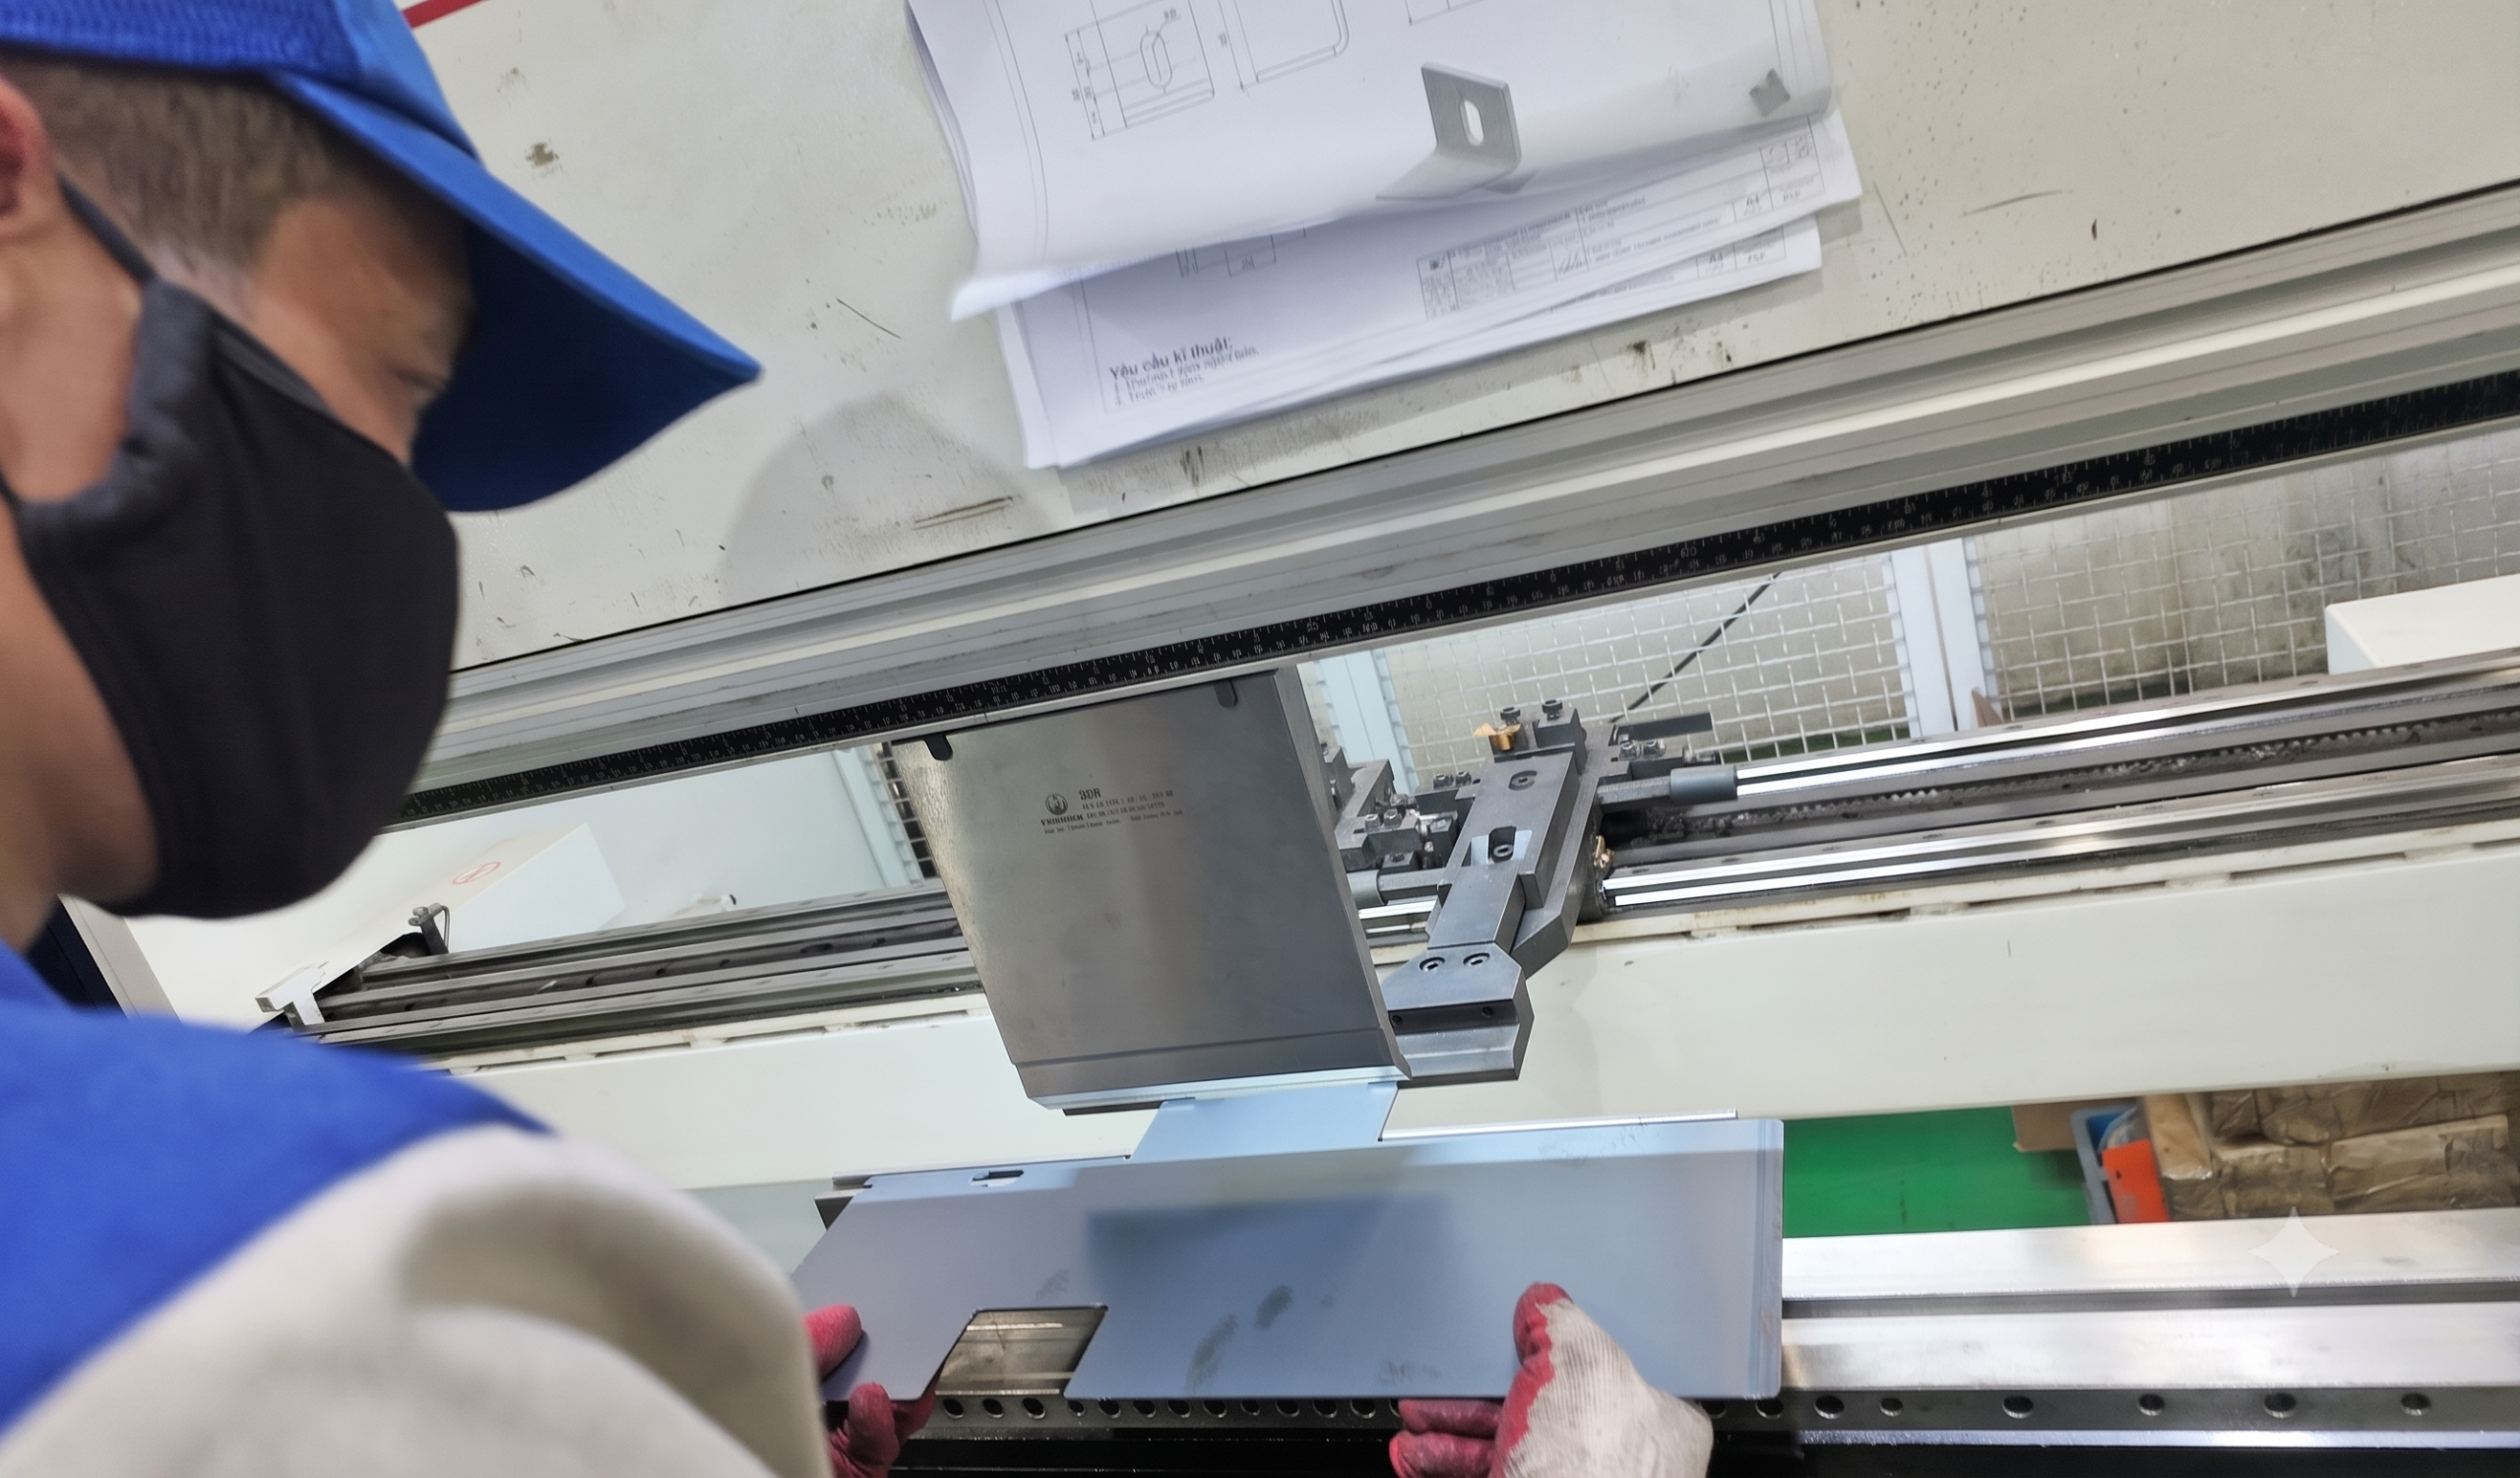
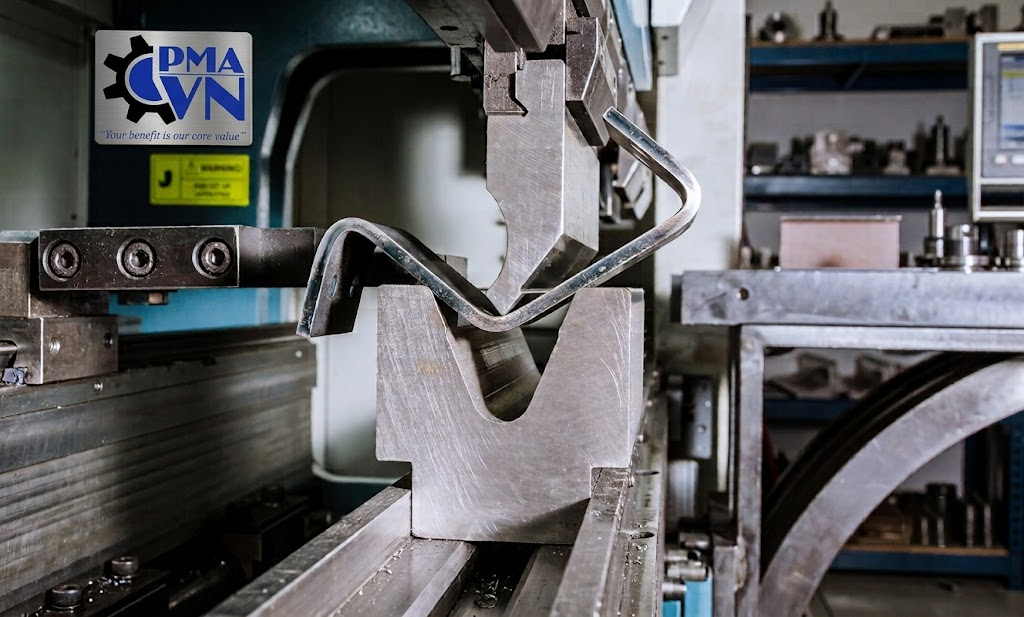
Chấn gấp kim loại là phương pháp sử dụng máy chấn và bộ khuôn chấn để tạo các góc gấp xác định trên tấm kim loại.
Trong quá trình chấn, tấm kim loại được đặt giữa chày và cối. Khi chày di chuyển xuống, lực ép sẽ làm vật liệu biến dạng tại một vị trí nhất định để tạo thành góc mong muốn.
Các góc chấn thường gặp gồm:
-
Góc 30 độ.
-
Góc 45 độ.
-
Góc 60 độ.
-
Góc 90 độ.
-
Góc 120 độ.
-
Các góc đặc biệt theo bản vẽ kỹ thuật.
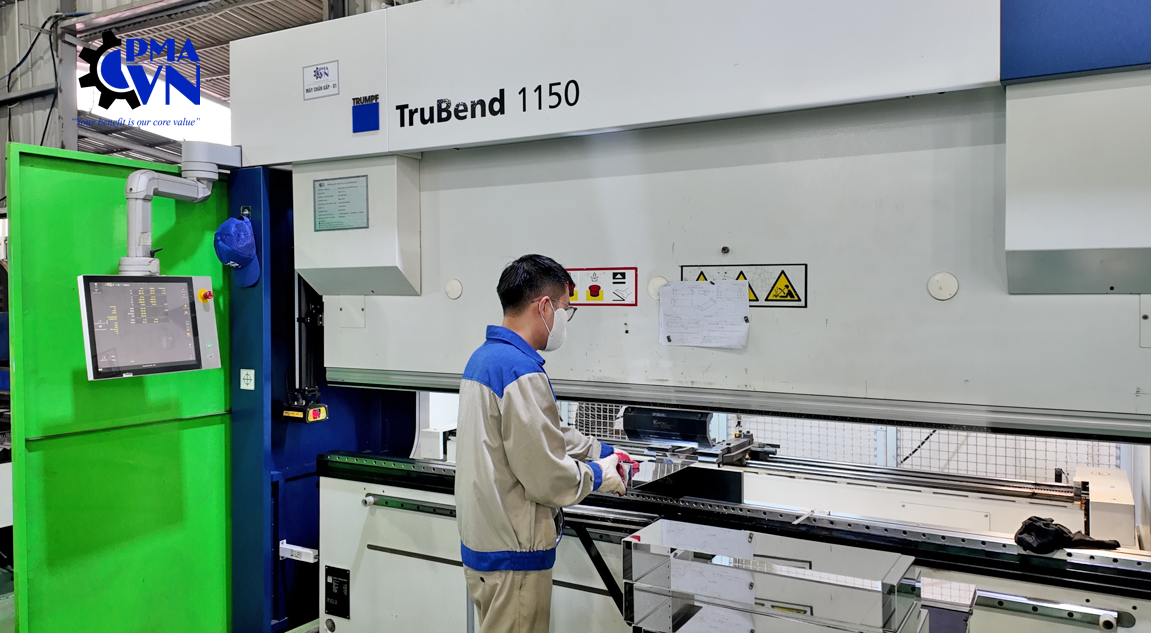
Hiện nay, nhiều xưởng cơ khí sử dụng máy chấn CNC để kiểm soát chính xác hành trình chày, vị trí phôi và góc chấn.
Nhờ đó, phương pháp chấn gấp đặc biệt phù hợp với các chi tiết yêu cầu độ chính xác cao và khả năng sản xuất lặp lại.
Một số vật liệu thường được sử dụng để chấn gấp gồm:
-
Thép tấm.
-
Inox.
-
Nhôm.
-
Thép mạ kẽm.
-
Đồng.
-
Đồng thau.
Uốn kim loại là gì?
Uốn kim loại là thuật ngữ rộng hơn, dùng để chỉ quá trình làm thay đổi hình dạng của vật liệu kim loại bằng lực cơ học.
Khác với chấn gấp thường tạo ra một vùng biến dạng tương đối tập trung, quá trình uốn có thể tạo ra đường cong lớn, bán kính uốn hoặc hình dạng cong liên tục.
Uốn kim loại có thể được thực hiện bằng nhiều loại thiết bị khác nhau như:
-
Máy uốn ống.
-
Máy lốc tôn.
-
Máy uốn profile.
-
Máy uốn thanh.
-
Máy ép thủy lực.
-
Máy uốn CNC.
Vật liệu dùng để uốn cũng rất đa dạng, từ thép tấm, thép ống cho đến thép hộp, thanh kim loại hoặc các loại profile.
Chấn gấp và uốn kim loại có gì khác nhau?
Mặc dù đều dựa trên nguyên lý làm biến dạng kim loại, chấn gấp và uốn kim loại khác nhau khá rõ về mục đích và phương pháp thực hiện.
Khác nhau về hình dạng tạo ra
Chấn gấp chủ yếu được sử dụng để tạo các góc hoặc đường gấp tương đối rõ ràng trên kim loại tấm.
Ví dụ:
-
Chấn thép hình chữ L.
-
Chấn inox hình chữ U.
-
Chấn thép dạng Z.
-
Chấn mép tấm kim loại.
-
Chấn vỏ tủ điện.
Trong khi đó, uốn thường được sử dụng để tạo những hình dạng cong.
Ví dụ:
-
Uốn ống tròn.
-
Uốn thép hộp.
-
Uốn thanh kim loại.
-
Uốn cung tròn.
-
Lốc tấm kim loại thành hình trụ.
Như vậy, nếu sản phẩm cần tạo góc rõ ràng thì chấn thường phù hợp hơn. Nếu cần tạo đường cong hoặc bán kính lớn thì uốn là lựa chọn phổ biến.
Khác nhau về loại vật liệu gia công
Chấn gấp thường áp dụng nhiều nhất với kim loại tấm.
Ví dụ:
-
Inox tấm.
-
Thép tấm.
-
Nhôm tấm.
-
Thép mạ kẽm.
Ngược lại, uốn có phạm vi vật liệu rộng hơn.
Ngoài kim loại tấm, phương pháp uốn còn có thể áp dụng cho:
-
Ống thép.
-
Ống inox.
-
Thép hộp.
-
Thanh tròn.
-
Thanh vuông.
-
Profile nhôm.
Do đó, cấu tạo của phôi là một yếu tố rất quan trọng khi lựa chọn giữa chấn và uốn.
Khác nhau về thiết bị gia công
Để thực hiện chấn gấp, thiết bị phổ biến nhất là máy chấn thủy lực hoặc máy chấn CNC.
Máy chấn thường sử dụng hai thành phần chính:
Chày chấn: tác động lực trực tiếp lên vật liệu.
Cối chấn: tạo điểm tựa để tấm kim loại biến dạng theo góc yêu cầu.
Trong khi đó, quá trình uốn có thể sử dụng nhiều loại máy khác nhau tùy theo hình dạng sản phẩm.
Ví dụ:
Máy uốn ống được sử dụng để tạo các đoạn ống cong.
Máy lốc tôn sử dụng hệ thống con lăn để tạo bề mặt cong hoặc hình trụ.
Máy uốn profile được sử dụng để uốn các loại thanh và profile kim loại.
Chính vì vậy, khái niệm uốn kim loại rộng hơn rất nhiều so với chấn gấp.
Khác nhau về bán kính tạo hình
Một điểm khác biệt quan trọng giữa chấn gấp và uốn kim loại là bán kính tạo hình.
Trong gia công chấn, bán kính tại vị trí gấp thường tương đối nhỏ và được kiểm soát bởi:
-
Độ dày vật liệu.
-
Kích thước cối.
-
Bán kính đầu chày.
-
Góc chấn.
-
Tính chất của vật liệu.
Trong quá trình uốn, bán kính thường lớn hơn và có thể kéo dài trên một phần đáng kể của sản phẩm.
Ví dụ, một tấm thép được lốc thành hình trụ có thể có bán kính hàng trăm milimet hoặc lớn hơn.
Khác nhau về độ chính xác
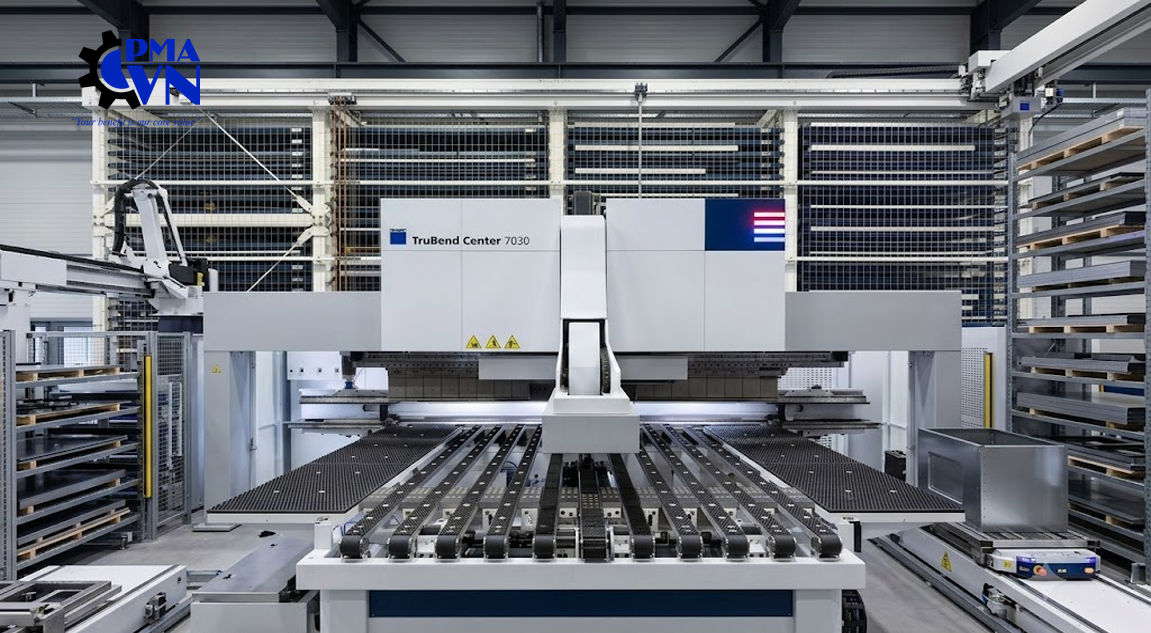
Các máy chấn CNC hiện đại có khả năng kiểm soát góc chấn và kích thước sản phẩm khá tốt.
Máy có thể lập trình các thông số như:
-
Hành trình chày.
-
Vị trí cữ sau.
-
Góc chấn.
-
Số lần chấn.
-
Trình tự chấn.
Nhờ đó, nhiều chi tiết có thể được sản xuất với độ đồng đều cao.
Đối với các phương pháp uốn, độ chính xác phụ thuộc nhiều vào loại máy và hình dạng cần tạo.
Đặc biệt với những sản phẩm có bán kính cong lớn, việc kiểm soát hình dạng có thể phức tạp hơn.
Khi nào nên sử dụng phương pháp chấn gấp kim loại?
Chấn gấp phù hợp khi sản phẩm cần tạo những đường gấp hoặc góc rõ ràng trên kim loại tấm.
Một số ứng dụng phổ biến gồm:
Gia công vỏ tủ điện
Các tấm thép được cắt laser sau đó chấn thành các cạnh của tủ điện.
Gia công vỏ máy
Nhiều loại máy công nghiệp sử dụng vỏ thép hoặc inox được tạo hình bằng công nghệ chấn CNC.
Gia công máng và khay kim loại
Các sản phẩm như máng cáp, khay inox hoặc máng chứa thường được chấn thành hình U.
Gia công chi tiết cơ khí
Các loại giá đỡ, bracket, khung kim loại và chi tiết máy cũng thường sử dụng phương pháp chấn.
Khi nào nên sử dụng phương pháp uốn kim loại?
Uốn thường được lựa chọn khi sản phẩm cần hình dạng cong hoặc bán kính lớn.
Một số ví dụ như:
-
Uốn ống dẫn.
-
Uốn khung thép.
-
Uốn tay vịn cầu thang.
-
Uốn profile nhôm.
-
Lốc tôn làm bồn chứa.
-
Uốn thép hộp tạo khung.
-
Uốn thanh kim loại.
Tùy từng sản phẩm, kỹ thuật viên cần lựa chọn loại máy và phương pháp uốn phù hợp để hạn chế biến dạng không mong muốn.
Có thể kết hợp chấn gấp và uốn kim loại không?
Trong nhiều sản phẩm cơ khí, hai phương pháp này hoàn toàn có thể được kết hợp.
Ví dụ một chi tiết có thể trải qua các công đoạn:
Cắt laser phôi → chấn tạo góc → uốn tạo đường cong → hàn → xử lý bề mặt → hoàn thiện sản phẩm.
Việc kết hợp nhiều công nghệ giúp doanh nghiệp sản xuất được những chi tiết có hình dạng phức tạp hơn.
Đây cũng là lý do các xưởng gia công kim loại tấm thường đầu tư đồng thời nhiều loại máy như:
-
Máy cắt laser.
-
Máy chấn CNC.
-
Máy lốc.
-
Máy hàn.
-
Máy gia công cơ khí.
Chấn CNC mang lại lợi ích gì trong gia công kim loại?
So với chấn thủ công, chấn CNC có nhiều lợi thế khi sản xuất các chi tiết yêu cầu độ đồng đều.
Một số ưu điểm có thể kể đến như:
Độ chính xác cao: các thông số được lập trình và kiểm soát bằng hệ thống CNC.
Khả năng sản xuất hàng loạt: cùng một chương trình có thể được sử dụng để gia công nhiều chi tiết giống nhau.
Tốc độ gia công tốt: phù hợp với các đơn hàng sản xuất công nghiệp.
Gia công nhiều hình dạng: có thể chấn U, V, L, Z và nhiều hình dạng khác theo bản vẽ.
Kết hợp tốt với cắt laser: phôi sau khi cắt laser có thể chuyển sang công đoạn chấn để tạo hình hoàn thiện.
Những yếu tố cần lưu ý khi chấn hoặc uốn kim loại
Dù sử dụng phương pháp nào, kỹ thuật viên cũng cần xem xét một số thông số quan trọng.
Độ dày vật liệu
Kim loại càng dày thì lực chấn hoặc lực uốn cần thiết càng lớn.
Bán kính uốn
Nếu bán kính quá nhỏ so với đặc tính vật liệu, chi tiết có thể xuất hiện vết nứt.
Độ đàn hồi của kim loại
Sau khi bỏ lực, kim loại có xu hướng hồi lại một phần. Hiện tượng này thường được gọi là springback.
Do đó, kỹ thuật viên cần tính toán góc bù phù hợp.
Hướng thớ vật liệu
Hướng cán của vật liệu cũng có thể ảnh hưởng đến khả năng tạo hình và nguy cơ nứt tại vị trí uốn.
Yêu cầu dung sai
Với những sản phẩm lắp ráp, dung sai cần được xác định rõ ngay từ bản vẽ kỹ thuật.
Nên chọn chấn gấp hay uốn kim loại?
Việc lựa chọn phụ thuộc vào hình dạng sản phẩm.
Nếu sản phẩm cần:
-
Góc gấp rõ ràng.
-
Kích thước chính xác.
-
Sản xuất từ kim loại tấm.
-
Gia công hàng loạt.
thì chấn gấp CNC thường là phương án phù hợp.
Nếu sản phẩm cần:
-
Đường cong.
-
Cung tròn.
-
Bán kính lớn.
-
Uốn ống, thanh hoặc profile.
thì nên sử dụng phương pháp uốn tương ứng.
Trong nhiều trường hợp, hai công nghệ còn được kết hợp để tạo ra một sản phẩm hoàn chỉnh.
Gia công chấn gấp kim loại theo yêu cầu tại VNPMA
VNPMA cung cấp dịch vụ gia công chấn gấp kim loại theo bản vẽ, đáp ứng nhu cầu sản xuất các chi tiết từ thép, inox, nhôm và nhiều loại vật liệu khác.
Quá trình gia công có thể kết hợp với các công đoạn như cắt laser, chấn CNC, hàn và hoàn thiện sản phẩm, phù hợp với nhiều nhóm sản phẩm cơ khí và chi tiết kim loại tấm.
Khách hàng có nhu cầu gia công có thể gửi bản vẽ kỹ thuật, yêu cầu vật liệu, độ dày, số lượng và yêu cầu dung sai để đội ngũ kỹ thuật VNPMA kiểm tra phương án sản xuất phù hợp.
Kết luận
Chấn gấp và uốn kim loại đều là những phương pháp quan trọng trong gia công cơ khí, nhưng chúng được sử dụng cho những mục đích khác nhau.
Chấn gấp thường dùng để tạo các góc rõ ràng trên kim loại tấm, trong khi uốn là khái niệm rộng hơn, phù hợp với các sản phẩm cần tạo đường cong, cung tròn hoặc bán kính lớn.
Lựa chọn đúng phương pháp gia công ngay từ giai đoạn thiết kế không chỉ giúp đảm bảo hình dạng sản phẩm mà còn giúp doanh nghiệp giảm sai số, tối ưu thời gian sản xuất và kiểm soát chi phí hiệu quả.