1. Độ nhám bề mặt là gì?
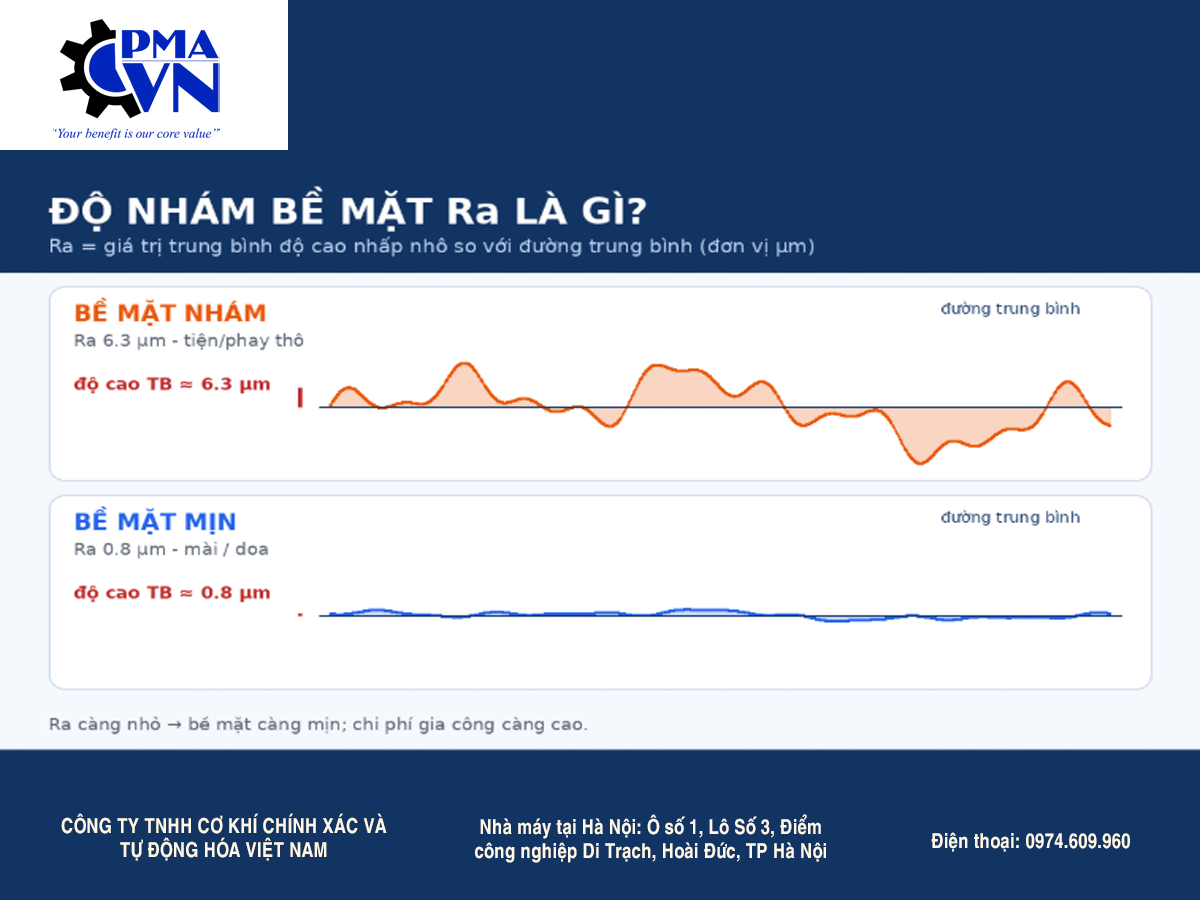
Độ nhám bề mặt là mức độ nhấp nhô vi mô trên bề mặt chi tiết sau gia công. Nhìn bằng mắt thường, một bề mặt trông phẳng mịn, nhưng dưới kính hiển vi sẽ thấy những đỉnh và rãnh nhỏ do lưỡi dao, đá mài hoặc hạt mài để lại.
Độ nhám được đo bằng đơn vị micromet (µm) và ảnh hưởng trực tiếp đến:
- Độ bền mỏi và tuổi thọ: bề mặt quá nhám dễ xuất hiện vết nứt tế vi.
- Ma sát và độ mòn: bề mặt tiếp xúc trượt cần độ nhám phù hợp để giữ màng dầu bôi trơn.
- Độ kín khít: mặt lắp phớt, gioăng, bề mặt đỡ phủ kín cần độ nhám thấp.
- Độ bám của lớp phủ: sơn, mạ, anod cần độ nhám nền đúng để bám tốt.
- Chất lượng lắp ghép: độ nhám cao làm mối ghép mòn nhanh, khe hở tăng dần so với dung sai ban đầu.
2. Ra và Rz khác nhau như thế nào?
Hai thông số được dùng nhiều nhất trên bản vẽ là:
|
Thông số |
Tên gọi |
Ý nghĩa |
Khi nào dùng |
|---|---|---|---|
|
Ra |
Sai lệch profin trung bình số học |
Giá trị trung bình của độ cao nhấp nhô so với đường trung bình |
Phổ biến nhất, dùng cho hầu hết chi tiết cơ khí |
|
Rz |
Chiều cao nhấp nhô profin |
Khoảng cách giữa đỉnh cao nhất và đáy sâu nhất trong chiều dài đánh giá |
Khi cần kiểm soát đỉnh nhọn hoặc vết xước sâu, ví dụ bề mặt kín khít |
Mẹo ghi nhớ: Ra là giá trị “trung bình”, nên một vết xước sâu riêng lẻ có thể không làm Ra thay đổi nhiều. Rz nhạy hơn với các đỉnh và rãnh cực đại, vì vậy hai thông số thường được dùng bổ sung cho nhau. Cách tính Rz có thể khác nhau giữa các phiên bản tiêu chuẩn, nên khi đặt hàng nếu cần Rz hãy ghi rõ tiêu chuẩn áp dụng trên bản vẽ.
3. Bảng cấp độ nhám N1 đến N12 (theo ISO 1302)
Ngoài giá trị Ra, nhiều bản vẽ dùng cấp độ nhám N. Bảng quy đổi:
|
Cấp |
Ra (µm) |
Cấp |
Ra (µm) |
|---|---|---|---|
|
N1 |
0,025 |
N7 |
1,6 |
|
N2 |
0,05 |
N8 |
3,2 |
|
N3 |
0,1 |
N9 |
6,3 |
|
N4 |
0,2 |
N10 |
12,5 |
|
N5 |
0,4 |
N11 |
25 |
|
N6 |
0,8 |
N12 |
50 |
Quy luật: đi qua mỗi cấp, giá trị Ra thường tăng gấp đôi. Cấp số càng nhỏ thì bề mặt càng mịn.
4. Cách đọc ký hiệu độ nhám trên bản vẽ
Ký hiệu độ nhám cơ bản có dạng dấu gạch vát giống dấu căn, kèm giá trị Ra bên trên. Ba dạng thường gặp:
- Dấu căn chỉ có hai nét (hở): bề mặt gia công bằng phương pháp bất kỳ, chỉ cần đạt độ nhám ghi kèm.
- Dấu căn có gạch ngang nối hai nét: bề mặt bắt buộc phải cắt gọt (tiện, phay, mài…) để lấy đi lớp vật liệu.
- Dấu căn có vòng tròn bên trong: bề mặt không được gia công cắt gọt, giữ nguyên trạng thái phôi (đúc, rèn, cán).
Ví dụ “Ra 1.6” nghĩa là giá trị Ra tối đa cho phép là 1,6 µm, tương đương cấp N7. Nếu ghi “Ra 0.8”, bề mặt phải mịn gấp đôi, thường phải tiện tinh kỹ hoặc mài.
Khi bản vẽ có nhiều bề mặt giống nhau, thường ghi một ký hiệu chung ở góc trên bên phải bản vẽ kèm dấu ngoặc đơn giản “(các bề mặt còn lại)”, để bản vẽ gọn và dễ đọc hơn.
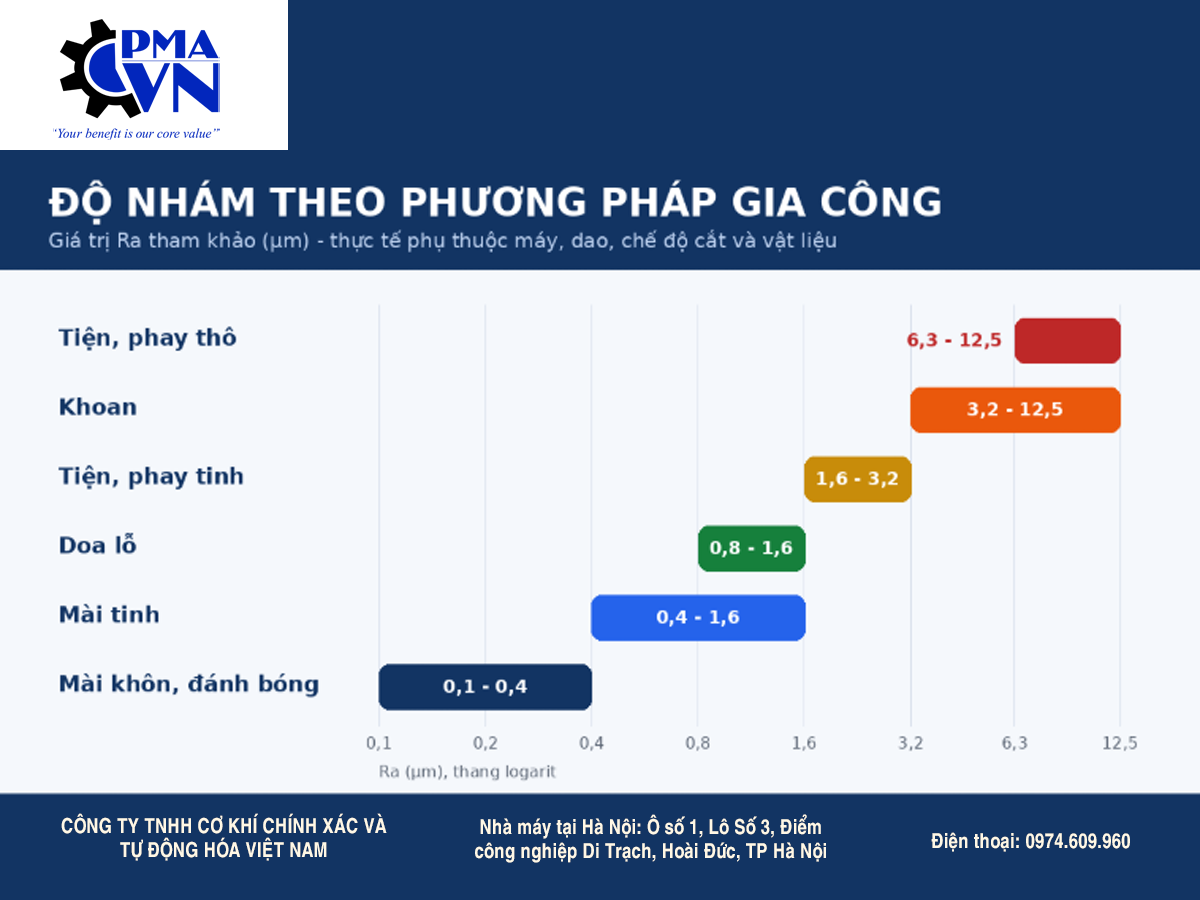
5. Độ nhám tham khảo theo phương pháp gia công
Mỗi phương pháp gia công có khoảng độ nhám đạt được. Bảng dưới đây là giá trị tham khảo thường gặp, kết quả thực tế phụ thuộc máy, dao, chế độ cắt và vật liệu:
|
Phương pháp gia công |
Ra tham khảo (µm) |
|---|---|
|
Tiện, phay thô |
6,3 – 12,5 |
|
Khoan |
3,2 – 12,5 |
|
Tiện, phay tinh |
1,6 – 3,2 |
|
Doa lỗ |
0,8 – 1,6 |
|
Mài tinh |
0,4 – 1,6 |
|
Mài khôn, đánh bóng, mài nghiền |
0,1 – 0,4 |
6. Chọn độ nhám phù hợp cho từng vị trí chi tiết
- Bề mặt không lắp ghép, không tiếp xúc: Ra 6,3 – 12,5 là đủ, tiết kiệm chi phí.
- Bề mặt lắp ghép thông thường: Ra 1,6 – 3,2.
- Ngất trục, lỗ lắp vòng bi: thường yêu cầu Ra 0,8 – 1,6, tuỳ cỡ vòng bi và khuyến cáo của nhà sản xuất.
- Bề mặt tiếp xúc phớt dầu, gioăng kín: thường Ra 0,2 – 0,8.
- Bề mặt trượt, dẫn hướng, trục dẫn: Ra 0,4 – 0,8.
- Bề mặt mạ, sơn, anod: theo yêu cầu của quy trình xử lý, thường Ra 0,8 – 3,2.
Thông số vòng bi và cách chọn kích thước lắp đã được giải thích trong bài Cách đọc thông số vòng bi từ A-Z cho người mới bắt đầu. Bạn có thể kết hợp với dung sai lắp ghép trong bài Dung sai lắp ghép là gì? Cách đọc bảng tra dung sai trục – lỗ để chọn đồng thời dung sai và độ nhám cho mối ghép.
7. Mối liên hệ giữa độ nhám, dung sai và chi phí gia công
Độ nhám và dung sai không độc lập. Một quy tắc thực tế: dung sai càng chặt thì độ nhám yêu cầu càng thấp. Ví dụ, trục Ø25g6 không thể có bề mặt Ra 6,3 vì đỉnh nhấp nhô sẽ chiếm đáng kể trong dải dung sai chỉ 13 µm.
Đồng thời, càng yêu cầu nhẵn thì chi phí càng cao: từ tiện tinh (Ra 1,6) lên mài (Ra 0,4) cần thêm máy mài, đá mài, thời gian gia công và kiểm tra. Vì vậy kỹ sư nên chỉ ghi độ nhám thấp tại những bề mặt thực sự cần.
8. Kiểm tra độ nhám bề mặt như thế nào?
- So mẫu độ nhám (mẫu chuẩn): dùng mắt và tay so sánh với tấm mẫu, nhanh và rẻ nhưng chỉ mang tính ước lượng.
- Máy đo độ nhám cầm tay (dạng đầu dò): cho kết quả Ra, Rz số hóa, phù hợp kiểm tra tại xưởng.
- Máy đo profin và kính hiển vi quang học: dùng cho yêu cầu rất cao hoặc bề mặt phức tạp.
Khi ghi trên bản vẽ, nên ghi rõ hướng đo và chiều dài đánh giá nếu có yêu cầu đặc biệt, để nhà cung cấp và đơn vị kiểm tra đo thống nhất.
9. Những lỗi thường gặp khi ghi độ nhám trên bản vẽ
- Ghi độ nhám đồng loạt Ra 0,8 cho mọi bề mặt, khiến giá thành tăng mà không cần.
- Ghi độ nhám không phù hợp phương pháp gia công, ví dụ yêu cầu Ra 0,2 cho chi tiết chỉ phay.
- Nhầm đơn vị: µm và µinch (1 µm xấp xỉ 39,4 µinch), đặc biệt với bản vẽ nước ngoài.
- Quên nêu phương pháp gia công hoặc xử lý bề mặt sau cùng, dẫn đến đo sau mạ/sơn không đạt.
- Không đồng bộ với dung sai kích thước, độ nhám cao nhưng dung sai rất chặt.
10. Câu hỏi thường gặp (FAQ)
Độ nhám Ra 1.6 là gì? Là yêu cầu giá trị sai lệch profin trung bình tối đa 1,6 µm, tương đương cấp N7. Đây là mức phổ biến cho tiện, phay tinh.
Ra và Rz khác nhau ở điểm nào? Ra là giá trị trung bình của độ nhấp nhô, Rz đề cập chiều cao nhấp nhô giữa đỉnh và đáy nên nhạy hơn với các điểm bất thường.
Cấp độ nhám N7 tương đương Ra bao nhiêu? N7 tương đương Ra 1,6 µm theo bảng quy đổi ISO 1302.
Độ nhám càng nhỏ càng tốt không? Không hẳn. Bề mặt quá bóng có thể không giữ được dầu bôi trơn và làm tăng chi phí. Nên chọn độ nhám theo chức năng của bề mặt.
Tiện CNC đạt độ nhám bao nhiêu? Tiện tinh CNC thường đạt Ra 0,8 – 1,6 µm với dao và chế độ cắt phù hợp, muốn thấp hơn thường phải chuyển sang mài.
Kết luận
Trên đây chúng tôi đã giúp bạn thắc mắc về “Độ nhám bề mặt Ra, Rz là gì? Cách đọc ký hiệu độ nhám trên bản vẽ cơ khí” – việc nắm vững độ nhám bề mặt giúp bạn đọc đúng bản vẽ, chọn đúng phương pháp gia công và kiểm soát chi phí. Hãy nhớ: Ra là trung bình, Rz là chiều cao nhấp nhô, cấp N tăng gấp đôi Ra mỗi bậc, và chỉ yêu cầu độ nhám thấp ở những vị trí cần thiết.
Nếu bạn đang cần gia công chi tiết theo bản vẽ với yêu cầu dung sai và độ nhám chính xác, hãy liên hệ Công ty TNHH Cơ Khí Chính Xác Và Tự Động Hóa Việt Nam – VNPMA để được tư vấn và báo giá. Đọc thêm Bộ 40 ký hiệu trên bản vẽ gia công cơ khí để hiểu trọn vẹn các ký hiệu đi kèm. (Độ nhám bề mặt Ra, Rz là gì? Cách đọc ký hiệu độ nhám trên bản vẽ cơ khí)_